 C&J
塑膠射出成型完全指南
從原理到量產的完整解析|我們協助您快速掌握射出成型全貌
什麼是塑膠射出成型?本指南完整解析射出成型原理、流程、成本結構與專業服務標準。從產品設計到量產的6大階段詳解(DFM評估、材料選擇、模具開發、試模調整、量產管控),包含優勢限制對比、台灣製造業應用案例、10個服務評估指標。我們提供透明報價(模具40%+材料30%+加工20%),協助您了解射出成型全貌,避免常見誤解。適合產品開發新手、採購人員、創業者快速掌握射出成型知識,做出正確決策。
繼續閱讀 →深度技術解析
實務經驗分享
探索製造技術的深度知識與實務應用
根據您的需求,選擇最適合的學習路徑(點擊展開/收合)

從原理到量產的完整解析|我們協助您快速掌握射出成型全貌
什麼是塑膠射出成型?本指南完整解析射出成型原理、流程、成本結構與專業服務標準。從產品設計到量產的6大階段詳解(DFM評估、材料選擇、模具開發、試模調整、量產管控),包含優勢限制對比、台灣製造業應用案例、10個服務評估指標。我們提供透明報價(模具40%+材料30%+加工20%),協助您了解射出成型全貌,避免常見誤解。適合產品開發新手、採購人員、創業者快速掌握射出成型知識,做出正確決策。
繼續閱讀 →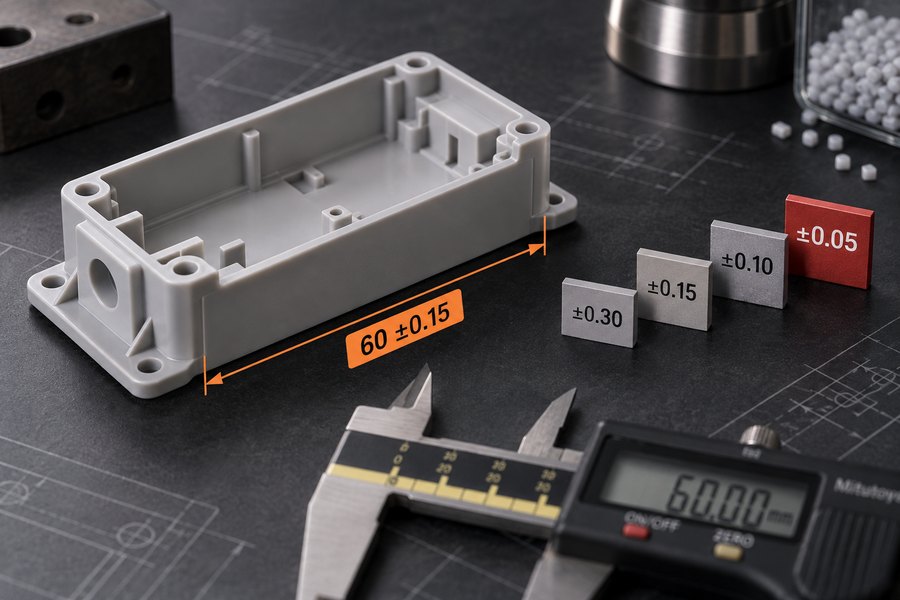
ISO 20457 公差等級解讀與成本影響
圖面標了 ±0.02mm,塑膠件報價卻直接翻倍,問題出在哪?本文解析 ISO 20457:2018 與舊版 DIN 16742 的關係、公差等級如何依材料收縮特性分級,並列出尺寸區間對應的典型公差參考值。涵蓋非結晶與半結晶材料收縮差異、玻纖增強與吸濕材料的量測條件,以及公差每加嚴一級,成本為何隨模具精度、試模次數與全檢比例同步上升,幫助設計與採購合理標註公差、避免不必要的報價暴增。
繼續閱讀 →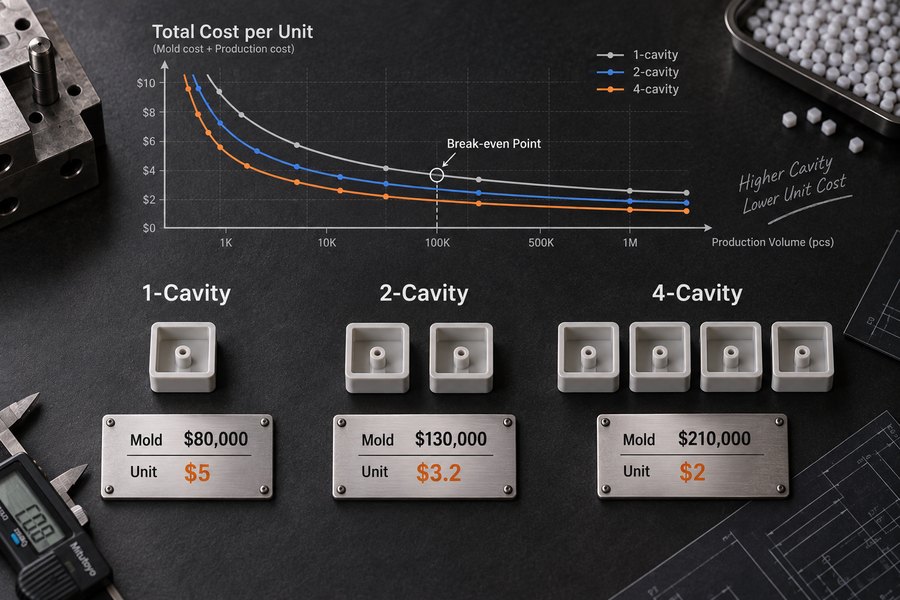
從年需求量算出 1 穴、2 穴還是多穴的完整決策指南
同一個產品,1穴模具費8萬、4穴模具費逼近30萬,單價卻可能只差不到2元——穴數該怎麼抓才不會多花冤枉錢或錯過規模效益?本文從需求穴數公式(年需求量÷單穴年產能)算起,拆解射出量、鎖模力、模板尺寸三大機台限制,附成本平衡點試算圖表與模具費倍率參考表,再談穴間充填不平衡、家族模取捨、需求不確定時的彈性策略,最後給出5步驟決策流程與年需求量對照穴數快速表。
繼續閱讀 →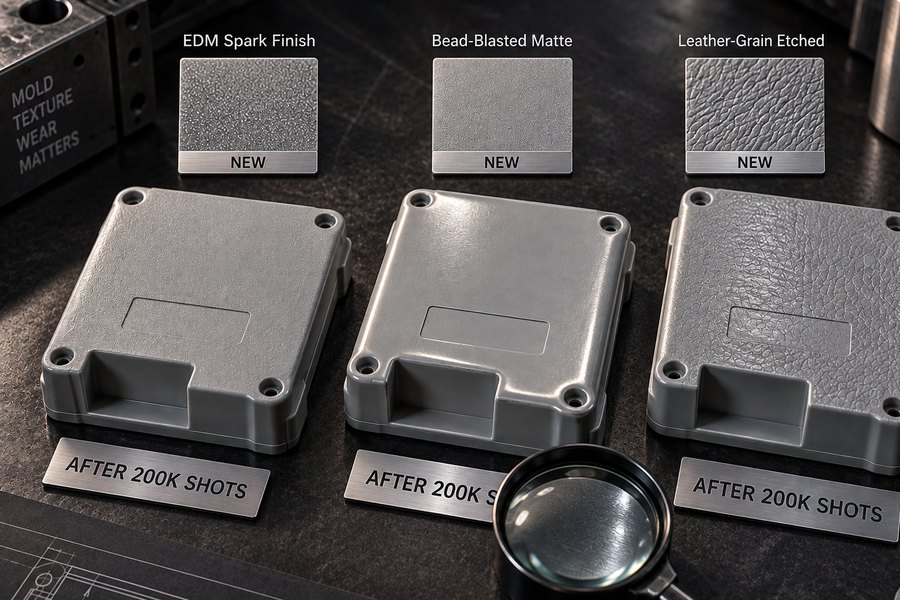
紋路一定會磨掉,差別只在掉多快、以及掉了之後修不修得回來
挑紋路時桌上那片打樣板,等於模具最好看的第一模——它不會告訴你第5萬模時長什麼樣。本文從放電加工紋、噴砂、化學蝕刻咬花三種工法的成因講起,說明脫模摩擦、玻纖料、拔模角不足如何磨掉紋路,再逐一拆解三者的修復方式、接痕風險與送外交期,附咬花深度與拔模角的換算經驗值(每0.025mm約需1度)、紋路保持度衰減示意曲線,以及圖面標註與詢價時該問供應商的四個問題。
繼續閱讀 →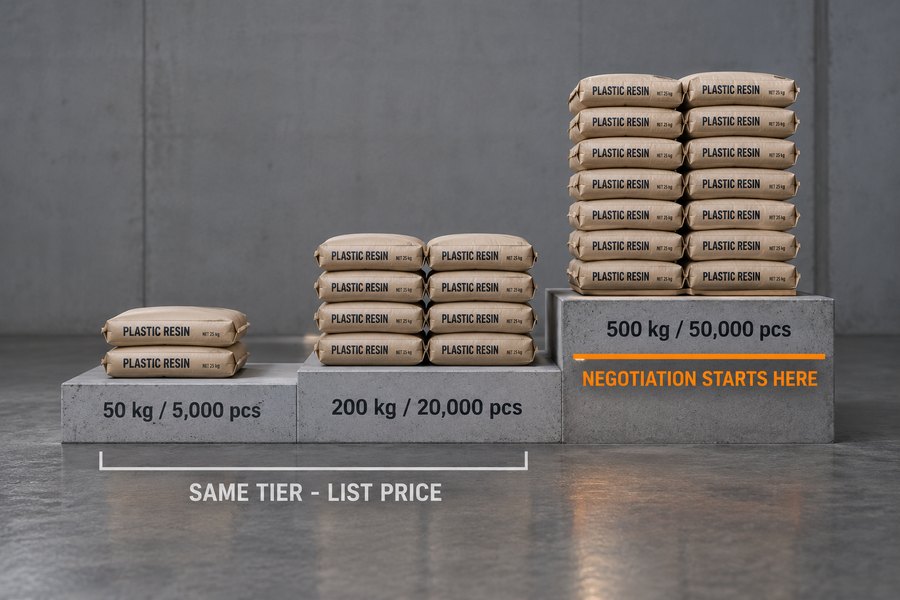
用機台時間、換模次數、原料採購級距三把尺,自己算出這筆增量會讓哪一塊成本真的下降
上次下5,000件、這次下20,000件,件數四倍報價卻只差幾角。以兩穴、週期18秒的模具為例,一天約產6,400件——5,000件連一天都填不滿,20,000件約佔3.1天。本文給出一天產能公式、換模成本七項明細與分攤敏感度表、原料採購五級距階梯表,把單價拆成五塊逐塊檢查哪一塊的尺會因加量而動,並附快速決策表與六個真正能換到價格的條件。
繼續閱讀 →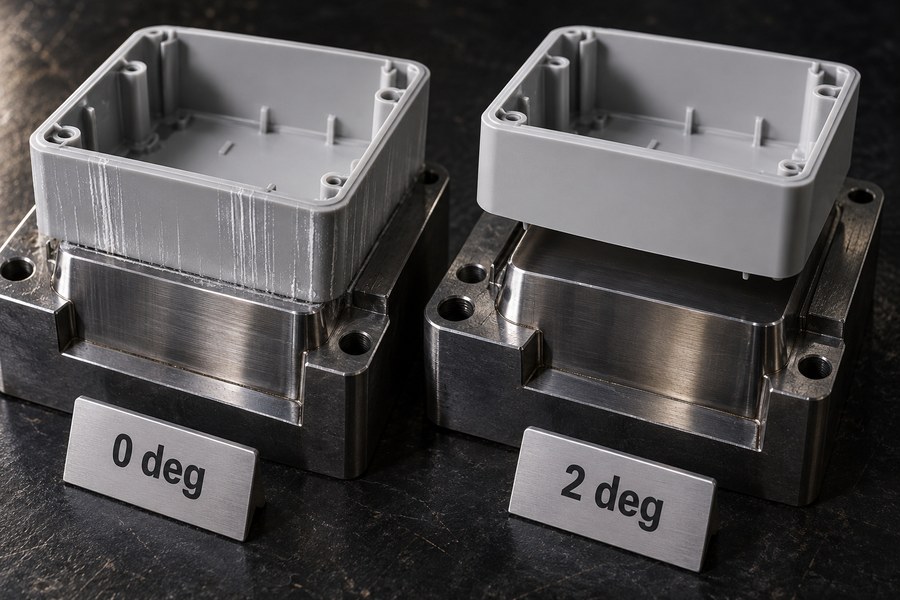
從紙杯為什麼是斜的講起——三分鐘看出自己的檔案哪裡出不來、該給幾度、要往哪一邊斜
紙杯、布丁杯、冰塊盒沒有一個是直筒的,因為直筒的東西拿不出模具。很多送來詢價的3D檔側壁是0度垂直面,模具做得出來,但脫模時會拉白、變形、刮傷。本文教你用CAD內建的拔模分析三分鐘自檢,說明加斜度必然改變尺寸而只有設計者知道哪個尺寸能動,附即時繪圖的尺寸換算計算器(20mm深給1度,單邊差0.349mm)與分情況建議角度表,並算清楚「就是不要斜度」要付的代價:滑塊、斜銷會讓模具費跳一個級距,多穴模每一穴都要一組。
繼續閱讀 →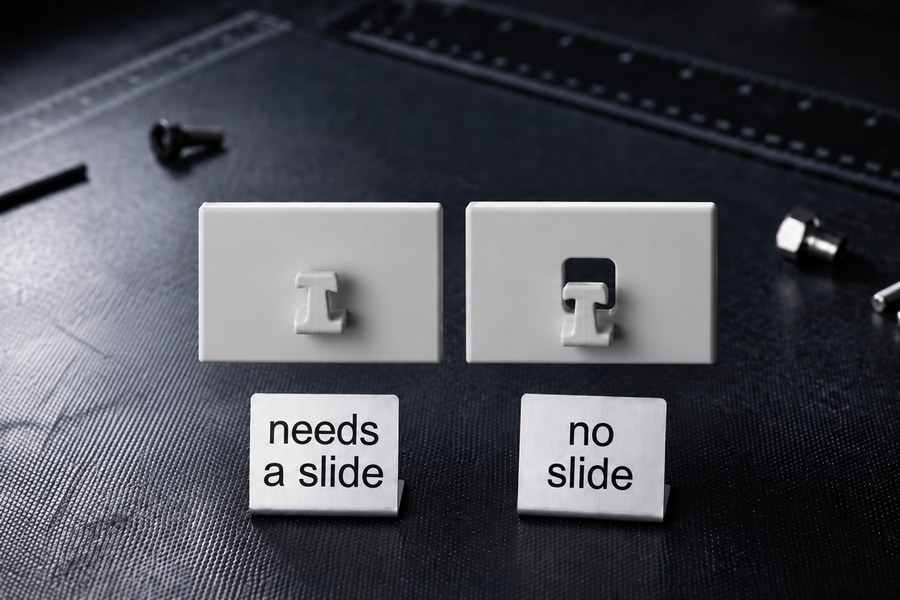
四種在畫圖階段就能解掉倒鉤的做法,以及為什麼一支滑塊會讓模具費跳一個級距
側面的孔、電池蓋的卡鉤,模具都不是直接做出來的——這些會勾住模具的形狀叫倒鉤,得多一整套會動的機構才脫得了模。本文用大量剖面圖說明四種在畫圖階段就能解掉倒鉤的做法:卡鉤上方偷料讓公母模對插、側孔改用分模面對半拆、把淺倒鉤改成斜面、以及有條件的強脫;再拆解滑塊與斜銷各自由哪些零件組成、為什麼一支滑塊不是多一塊鐵而是多一整套子系統,以及多穴模為什麼每一穴都要一組。
繼續閱讀 →
照規定丟回收,分出來了也是做成燃料燒;丟一般垃圾,直接進焚化爐。在台灣,沒有一條你走得到的路,通往 PLA 會分解的地方。
PLA只在55到60°C的工業堆肥廠裡分解,但台灣沒有這樣的處理設施。行政院環保署、台北市環保局與立法院法制局的文件顯示,照規定丟回收,分出來的也是製成固體再生燃料燒掉,沒分出來的進焚化爐;2023年8月起政府也修法把免洗餐具的可分解塑膠豁免拿掉。本文並整理PLA的熱變形溫度、伸長率與加工特性,和PA66、PP、ABS的規格數據對照。
繼續閱讀 →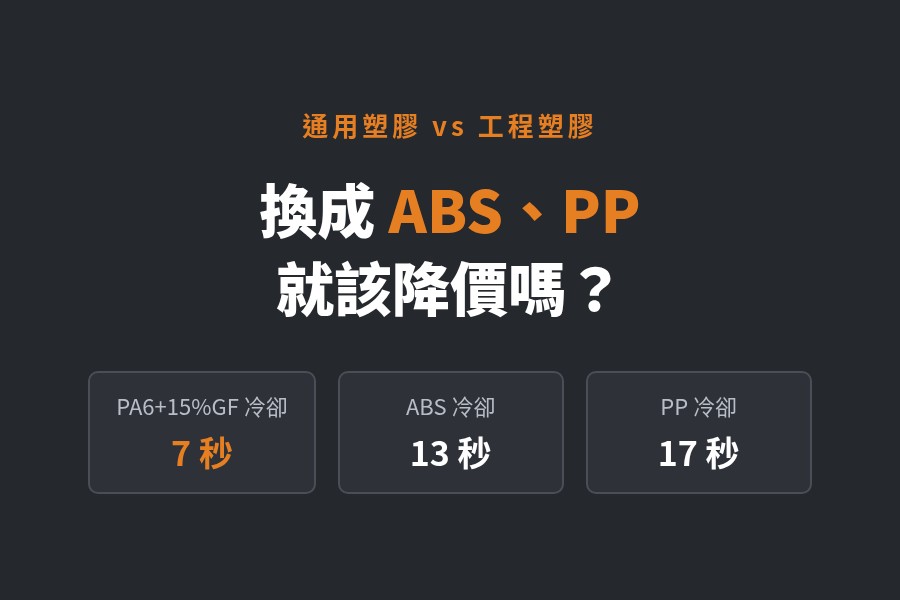
材料單價便宜一半,不代表成品會便宜——冷卻時間不是週期時間,週期時間也還不是報價
客戶常說「換成ABS或PP,成品就該降價」,但射出成型冷卻時間常被忽略:肉厚3mm時PA6+15%玻纖冷卻約7秒、ABS約13秒、PP約17秒,料最便宜的PP週期反而最長。本文說明冷卻時間不等於週期時間、報價還包含機台每日低消、管銷與利潤,並用相對成本指數與原料佔比門檻判斷換料的成本方向,附收縮率風險與三種材料的中立優缺點。
繼續閱讀 →
從收信、訂單、採購、生產、倉儲、列印到帳務,一套系統管到底——把人力留給模具、機台與品質
小型射出廠的行政工作不會因為人少就變少。本文介紹 C&J 自己寫的 ERP 系統 AutoAssistance:客戶來信由 AI 整理成訂單草稿、缺料自動彙整成採購單、射出機操作面板搬進辦公室、機台旁掃一下就完成領料入庫、立體倉庫地圖、估價用 3D 檔與機台實際數據回填,以及我們做系統時最在意的事——不是有沒有這個功能,而是用起來有沒有摩擦。
繼續閱讀 →
從百件到萬件,不同產量階段的最佳製造策略
100件還是1000件?3D列印 vs 快速模具的成本分析。實際數據顯示:超過103件時射出成型更划算,速度快60倍、品質穩定、無需後處理。了解小批量生產的最佳策略,從原型到量產的聰明選擇。
繼續閱讀 →
材料特性、精度差異、成本結構、適用場景全面比較
深入比較射出成型與3D列印的技術差異,從材料特性、生產速度、精度品質到成本結構,幫助您選擇最適合的製造方式。了解何時該用3D列印原型驗證,何時該轉換到射出成型量產。
繼續閱讀 →
ABS、PC、PP、PA、POM材料特性與應用場景完整解析
詳細解析常用塑膠材料的特性、優缺點、價格對比及應用場景。從機械強度、耐溫性、耐化學性到加工特性,幫助您選擇最適合產品需求的材料,避免材料選擇錯誤造成的損失。
繼續閱讀 →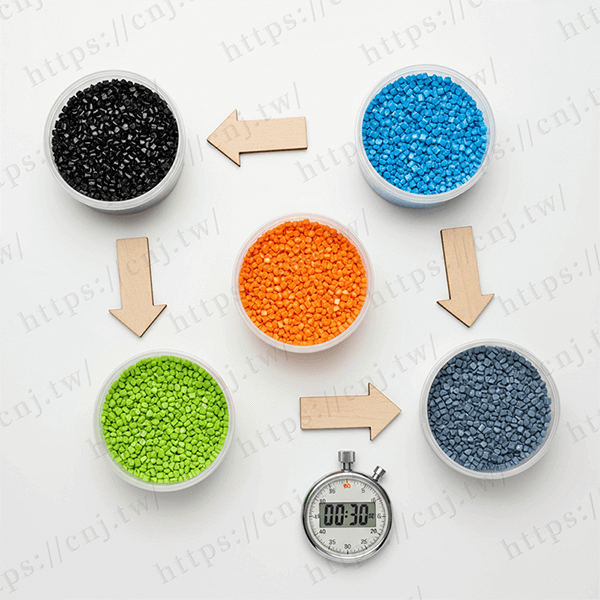
ABS、PC、PP、PA、POM五大材料快速對比決策表
濃縮版材料選擇指南,提供快速決策表和常見應用場景對照。30秒快速找到最適合的塑膠材料,包含價格範圍、加工難度、典型應用等關鍵資訊,適合快速評估和初步決策。
繼續閱讀 →
從基礎特性到進階應用的全方位技術資料
最完整的塑膠材料技術規格指南,涵蓋機械性能、熱性能、電氣性能、化學性能等詳細數據。提供材料牌號對照、加工參數建議、品質檢驗標準,是工程師和採購人員的必備參考資料。
繼續閱讀 →
一頁式材料規格速查,快速找到關鍵參數
精簡版材料規格表,將最常用的技術參數整理成快速查詢格式。包含密度、強度、耐溫、收縮率等關鍵數據,適合現場快速查閱和初步評估使用。
繼續閱讀 →
避免被坑的實用估價工具與成本拆解
同樣產品報價差6.7倍?學會快速估算合理報價範圍!詳細拆解模具成本(40%)、材料(30%)、人工(20%)、其他(10%)的計算方法,提供實用的報價評估工具,3分鐘算出合理價格區間,避免採購陷阱。
繼續閱讀 →
模具成本結構完整解析與報價評估指南
同一個產品,模具報價可能相差2-3倍?深入解析模具報價的成本結構,從鋼材選擇、加工精度、表面處理到售後服務,了解價格差異背後的原因,學會評估報價合理性,避免採購陷阱。
繼續閱讀 →
從設計驗證到量產的時程規劃與風險管理
詳細拆解產品開發各階段所需時間:模具設計30天、試模14天、量產7天。了解如何規劃合理的開發時程,避免常見的時程延遲問題,掌握關鍵里程碑和風險管控要點。
繼續閱讀 →
產能評估、排程優化與準時交貨的實戰策略
學習如何評估生產產能、優化生產排程、管理交期承諾。從機台產能計算、訂單優先順序安排到緊急插單處理,掌握生產排程的實務技巧,提升準交率和客戶滿意度。
繼續閱讀 →
鋼材選擇、表面處理、精密加工的關鍵決策
深入探討模具設計的三大核心要素:鋼材選擇、表面處理、精密加工。從P-20到SKD61的選材邏輯、氮化到PVD鍍膜的處理方式,以及加工精度對模具壽命的影響,掌握模具設計的關鍵決策。
繼續閱讀 →
從80%提升到98%良率的實戰技巧與成本效益分析
系統化的製程優化方法,從快速缺陷診斷、參數調整策略到品質穩定性控制。實際案例顯示良率從80%提升到98%,每日節省200件廢品,ROI高達3,463%。包含30秒缺陷診斷表和參數調整安全準則。
繼續閱讀 →
翹曲、縮痕、飛邊、燒焦等10大缺陷診斷與排除
完整解析射出成型10大常見缺陷的成因與解決方案。從翹曲變形、表面縮痕、飛邊毛邊到燒焦黑點,提供系統化的診斷流程和實用的參數調整建議,快速解決生產品質問題。
繼續閱讀 →
從3萬模到50萬模的保養策略與成本效益
系統化的模具維護管理方法,從日常保養、定期檢查到預防性維修。了解如何透過正確的保養策略,將模具壽命從3萬模延長到50萬模,大幅降低長期生產成本和停機風險。
繼續閱讀 →
從 SPI 標準到客製紋理的成本與選擇策略
完整解析塑膠表面處理技術:從基礎的 SPI-A1 鏡面拋光到客製化紋理,深入探討每種處理方式的成本差異、加工時間與適用場景。掌握表面處理的選擇策略,在美觀、功能與成本之間找到最佳平衡。
繼續閱讀 →
避免 90% 的模具修改問題:20 個必檢項目完整指南
系統化的 DFM(可製造性設計)檢查清單,涵蓋壁厚、拔模角、圓角、加強筋、孔位設計等 20 個關鍵項目。透過設計階段的完整審查,避免模具開發後的昂貴修改,節省數萬美元的成本和數週的時程延誤。
繼續閱讀 →
一般級、精密級、超精密級——如何選擇最適合的加工精度?
CNC 加工的精度等級從 IT12(一般級±0.10mm)到 IT7(超精密級±0.01mm),精度越高成本呈指數增長。詳細解析 ISO 2768 標準、各精度等級的適用場景、成本差異,以及如何根據產品實際需求選擇最經濟的精度等級,避免過度精密造成的成本浪費。
繼續閱讀 →
系統性選材決策樹——從產量、精度、環境三步驟找到最適合的鋼材
從 5 大模具鋼材的技術特性(硬度 HRC 28-52)、加工性能到成本分析(TCO 總擁有成本),提供三步驟決策樹幫助您根據產量(5 萬-100 萬模)、精度需求(±0.02-0.1mm)、特殊環境(薄壁件、高溫塑料、腐蝕環境)選擇最適合的鋼材。包含真實案例分析、成本對比、預算受限替代策略,避免選材錯誤造成的模具失效與成本浪費。
繼續閱讀 →
從製程參數、模具設計到品質缺陷——完整涵蓋射出成型領域必備專業詞彙
收錄超過 300 個射出成型專業術語的中英對照表,涵蓋製程參數(Cycle Time、Injection Pressure)、模具設計(Gate、Runner、Ejector Pin)、材料特性(MFI、Shrinkage Rate)、品質缺陷(Flash、Sink Mark、Warpage)、設備規格(Clamping Force、Shot Size)等 5 大類別。每個術語附完整說明與使用頻率標示(★★★),提供分類導航與縮寫速查表,幫助工程師、採購與品管人員快速查找關鍵技術詞彙,提升跨國溝通效率。
繼續閱讀 →
5大耐熱等級深度解析|HDT vs 連續使用溫度|成本權衡|應用場景決策樹
完整解析5大耐熱等級塑膠材料!從80℃基礎級(PP/ABS)到200℃超高性能級(PEEK/PEI),詳細對比HDT熱變形溫度、連續使用溫度、成本差異(1x到10x)。涵蓋汽車引擎室、家電加熱、電子電氣應用場景,提供決策樹與溫度階梯速查表,避免材料選擇錯誤導致產品變形或過度投資。PA66-GF30性價比之王推薦(120℃)、PPS專業級(180℃)、PEEK極致性能(250℃)完整對比。
繼續閱讀 →
從室內到極端戶外環境|測試標準判讀|UV穩定劑配方|材料選擇決策樹
完整解析塑膠材料耐候性!從室內級ABS(<1年)到極端環境級PVDF(20年+),詳細對比ASA、PMMA、PC+UV等材料的戶外壽命。涵蓋ASTM G154 /G155測試標準、UV穩定劑配方(UVA vs HALS)、加速老化測試判讀(1000小時=1-2年)。提供應用場景決策樹(戶外家具/汽車外飾/建築外牆),避免材料選擇錯誤導致6個月變黃龜裂。ASA性價比之王(5-10年)、PMMA長效透明(10-20年)完整對比。
繼續閱讀 →
從500件到50萬件|模具投資決策|MOQ談判|庫存成本|批量階梯策略
預估年需求10萬件,該一次開模還是分批投資?完整解析批量經濟學:快速模vs標準模vs多穴模的成本差異、MOQ談判策略、庫存成本計算(年化15%)。實際案例顯示一次開4穴模省86萬,但市場不確定時分批更安全。涵蓋批量階梯對照表(100-50萬件)、EOQ經濟訂購量公式、多版本產品共用模座策略(省35萬)。深度解析5大常見錯誤:只看單價不看總成本、過度樂觀預估需求、忽略產品生命週期、沒計算機會成本。
繼續閱讀 →
6大化學環境深度解析|材料相容性速查表|應力龜裂預防|成本權衡決策樹
完整解析6大化學環境(酸/鹼/溶劑/油脂/清潔劑/化工藥品)的耐腐蝕塑膠材料選擇!從基礎級PP/PE到化工級PTFE/PVDF,詳細對比耐化性等級(A/B/C/D)、成本差異(1x到20x)、應用場景決策樹。涵蓋化工管路、實驗器材、電鍍治具、醫療設備,提供30+種化學品相容性速查表,深度解析應力龜裂(ESC)機制與預防策略,避免PC接觸酒精龜裂、ABS接觸清潔劑失效等常見問題。
繼續閱讀 →
從設計到生產,每個環節都能省
系統化降本指南!從設計、材料、模具、生產到採購,10個策略預估節省15-35%總成本。涵蓋DFM優化省15-20%、材料替代省8-15%、模具簡化省10-25%、自動化省12-20%、批量採購省5-12%。提供ROI計算工具、實施路線圖、風險管理對策,適合產品開發者、採購人員、代工廠參考。
繼續閱讀 →
輕量化、快速成型、成本優化——消費電子與包裝產業的關鍵技術
壁厚0.5-1.5mm的薄壁射出成型如何實現?本文完整解析流長比>150:1的技術挑戰,從高速射出(200-500mm/s)、材料選擇(PP/PC/LCP)到DFM設計規範。筆電支架實際案例:壁厚從1.5mm減至0.9mm,減重38%,年省26萬元。涵蓋10種材料對比、4階段調機策略、6大設計法則,助您突破薄壁技術瓶頸,實現輕量化與成本平衡。
繼續閱讀 →