 C&J
同一個外殼,紋路用放電、噴砂還是咬花,打樣板上看起來都很漂亮。差別要到第 5 萬模、第 20 萬模才出現:一種還撐得住、一種已經被磨亮、一種磨掉之後得把模仁拆下來送蝕刻廠重蝕,等上好幾週。打樣板等於第一模的狀態,而產品要賣三年、五年,模具要打十萬、二十萬模,而報價單上只看得到第一模的價格。這篇文章不比較哪一種紋路比較好看,而是把三種常見工法——放電加工紋、噴砂、化學蝕刻咬花——放在時間軸上看:它們各自因為什麼原因產生、因此以什麼速度磨損、磨損之後修復要付出多少錢與多少交期。這是採購與設計端在畫圖階段就該算進去的成本,不是量產兩年後才討論的維修議題。
紋路不是永久的
每一次脫模,塑件都在模面上滑動摩擦。紋路的凸出稜線會被逐漸磨圓、磨亮,這是物理必然,不是模具做壞了
凹坑比稜線耐磨
放電紋是熔蝕出來的隨機凹坑、噴砂是顆粒撞出的淺層粗糙面、咬花是酸液蝕刻出的指定圖樣,結構不同,磨損速度就不同
修復難度差距最大
放電紋可原地補放電、噴砂必須整面重噴、咬花得拆模仁送蝕刻廠重貼膜對紋,三者的成本與交期不在同一個量級
拔模角要先給足
咬花深度每增加約 0.025mm,單邊拔模角約需再加 1 度(參考值)。這件事沒在圖面上決定,模具開好就來不及了
三種工法沒有絕對的優劣,各自有無可取代的用途。但如果只在「哪個紋比較好看」這個軸上比較,維護成本會完全隱形,等到量產第二年外觀開始跑掉時,才發現當初那個看起來只差幾千元的選擇,後面跟著的是每隔一段時間就要拆模仁送外的循環。若想先了解各種表面處理工法的整體成本結構與適用場景,可參考塑膠表面處理完整指南;本文則專注在紋路本身的時間維度。
三種紋路怎麼來的:成因決定它能撐多久
要理解為什麼三種紋路的壽命差這麼多,必須先看它們在模具表面上到底是什麼結構。這三種工法產生紋理的物理機制完全不同,而紋理的幾何形狀與表層材質狀態,直接決定了它被磨損時的行為。
怎麼產生的:電極與模仁之間在絕緣液中放電,瞬間高溫把模面材料局部熔蝕帶走,留下一個微小的凹坑。放電數以萬計次之後,這些凹坑隨機分布、互相重疊,就形成了肉眼看到的均勻霧面紋理。
結構特徵:紋理主要是「凹」進模面的坑,凸出模面的稜線相對少而且低矮。同時,熔融後急速冷卻的材料會在表層形成再鑄層放電時熔化又快速凝固在模面上的一層薄材料,硬度通常高於母材,但組織較脆,業界俗稱白層與其下方的硬化層,硬度通常高於母材本身。
能做什麼紋:隨機、無方向性的霧面紋理,可依 VDI 3400 號數選擇粗細程度,但做不出有指定圖樣的紋路,例如皮革紋、木紋、髮絲紋。
VDI 3400 號數與粗糙度對照(參考值)
| VDI 3400 號數 | 對應 Ra 參考值 | 視覺與觸感 |
|---|---|---|
| VDI 18 | 約 0.8 µm | 接近細霧面,反光仍明顯 |
| VDI 24 | 約 1.6 µm | 細霧面,常見於一般外觀件 |
| VDI 30 | 約 3.15 µm | 中霧面,遮蔽小缺陷效果開始明顯 |
| VDI 36 | 約 6.3 µm | 粗霧面,觸感明顯有顆粒感 |
| VDI 42 | 約 12.5 µm | 粗紋,多用於握持面或工業件 |
上表為 VDI 3400 常見號數與表面粗糙度的對照參考,號數越大代表紋理越粗。實際外觀還受模具鋼材、放電參數與塑膠材料流動性影響,同一號數在不同材料上呈現的質感可能不同,僅供溝通時的共同語言使用。
怎麼產生的:用高壓空氣把玻璃珠或氧化鋁顆粒噴向模面,顆粒撞擊後在表面留下微小的凹陷與塑性變形,累積成一片隨機粗糙面。顆粒的種類與粒徑決定粗糙程度——玻璃珠打出來的面比較圓潤柔和,氧化鋁比較銳利。
結構特徵:深度最淺,通常只有幾微米到十幾微米(參考值),是三種工法中最表層的一種。也因為只是薄薄一層,它的「可磨損餘裕」天生最少。
能做什麼紋:只能做無方向性的消光面,粗細靠砂料與壓力調整,同樣做不出指定圖樣。在 SPI 表面等級系統中,對應的是以乾式噴砂定義的那組消光等級(常見標示為 D-1 至 D-3,分別對應不同砂料與粒徑)。
定位:快、便宜、能立刻把拋光面變成消光面,是三者中前期成本最低的做法。
怎麼產生的:在模面貼上抗蝕膜,依設計好的圖樣做出遮罩,再用酸液侵蝕沒有被遮住的區域。想做多層次的紋理,就重複「遮罩—蝕刻」數次,讓不同區域被酸液侵蝕的次數不同,堆疊出深淺層次。
結構特徵:深度區間最廣,從約 0.01mm 的淺紋到 0.1mm 以上的深紋都做得到(參考值)。因為是照圖樣蝕刻,紋理有明確的峰與谷,凸出的紋峰相對多,這一點在磨損章節會變成關鍵。
能做什麼紋:這是三者中唯一能做有指定圖樣的工法——皮革紋、木紋、幾何紋、髮絲紋,都必須靠蝕刻。業界慣用 Mold-Tech 或 YS 皮紋這類編號系統來指定紋型,圖面上寫下編號就等於指定了外觀。
三種工法總覽對照
| 比較項目 | 放電加工紋 | 噴砂 | 化學蝕刻咬花 |
|---|---|---|---|
| 成因 | 放電熔蝕出隨機重疊凹坑 | 硬顆粒高壓撞擊模面 | 抗蝕膜遮罩後酸液蝕刻 |
| 可做紋型 | 隨機霧面,無指定圖樣 | 隨機消光面,無指定圖樣 | 可指定圖樣(皮革、木紋、幾何、髮絲) |
| 深度區間(參考值) | 依 VDI 號數,粗細跨距大 | 最淺,約數微米至十幾微米 | 最廣,約 0.01mm 至 0.1mm 以上 |
| 結構是凹還是凸 | 以凹坑為主,稜線少 | 淺層粗糙,凹凸皆淺 | 峰谷分明,紋峰相對突出 |
| 相對耐磨 | 相對最耐 | 最快被磨亮 | 深紋較耐,淺紋接近噴砂 |
| 修復方式 | 原電極原地補放電 | 整面重噴 | 拆模仁送蝕刻廠重貼膜對紋 |
| 修復交期(參考值) | 最短,模仁不一定要拆下送外 | 中等,視能否在廠內處理 | 最長,送外通常以週計 |
| 接痕風險 | 低,同參數可接回去 | 局部補噴必有色差,需整面重噴 | 高,新舊蝕刻邊界在特定角度看得出來 |
上表為三種工法的產業通則對照,深度與交期均為參考區間。實際數值受紋型設計、模具鋼材、模仁尺寸與蝕刻廠排程影響,詢價時應請供應商就個案說明。
紋路一定會掉:五個磨損來源
模具紋路不是刻上去就固定在那裡的圖案,它是一個持續承受機械作用的工作表面。每一模都在磨它,差別只在磨損速率。以下五個來源,前三個是主要的,後兩個是長期累積型的。
脫模時的滑動摩擦
開模頂出時,塑件並不是垂直脫離模面,而是沿著側壁滑動一段距離才離開。紋路凸出的稜線首當其衝,被反覆刮擦後逐漸磨圓、磨亮。這是最基本、也最無法避免的磨損來源
玻纖與礦纖強化料
玻纖、礦纖等硬質填料的硬度遠高於塑膠本身,在脫模滑動時等於在模面上持續噴砂。使用這類材料時,紋路磨損速度可能是通用料的數倍,是規劃外觀壽命時最不能忽略的變數
拔模角不足導致的拖花
拔模角不夠時,塑件在脫模瞬間被紋路的紋峰卡住,硬拉出來就形成拖花與刮傷。這是最快毀掉紋路的單一原因,不是慢慢磨,而是幾百模就在特定位置留下明顯痕跡
脫模劑殘留與積碳
脫模劑、塑膠分解物、氣體殘留物長期附著在紋理的凹谷裡,會讓紋路的視覺深度變淺、光澤改變。清不掉的部分還會反過來改變脫模阻力,形成惡性循環
清潔動作本身
模面清潔時使用的銅刷、砂紙、研磨膏,每一次都在帶走微量的模面材料。單次影響極小,但一套模具跑幾年下來,清潔累積的磨損量常常超乎預期,尤其是在紋理最淺的噴砂面上
維修與燒焊的累積
模具在生命週期中難免有碰傷、崩角、燒焊補修。每一次局部修補都會破壞該區域原有的紋理,而補回來的紋路與周圍舊紋之間的差異,會隨著修補次數增加而越來越難隱藏
為什麼耐磨排序是這樣:從結構找理由
產業普遍的共識是噴砂最快被磨亮、咬花居中、放電紋相對最耐。但只給結論沒有用,理由才是能套用到個案上的東西。
三種紋路的磨損行為差異
紋路保持度隨模次衰減(示意趨勢)
下圖把三種紋路的相對保持度畫在同一張圖上,用來說明衰減速率的差異。請務必注意,這是說明用的示意趨勢曲線,不是任何實測數據,實際衰減速率受材料、拔模角、模具鋼材、模溫、脫模劑使用習慣影響甚大,同一種紋路在不同案子上的表現可能差好幾倍。
修復成本:三種工法的差距在這裡拉開
紋路衰減到客戶開始有意見的時候,就得修。這時候三種工法的差距才真正拉開——不是幾成幾成的差別,而是「換個模仁上機就好」和「拆下來送外等三週、回來還可能有接痕」的差別。前期的紋路費用差幾千元,維護階段的差距可能是幾十倍,而且會在模具生命週期裡重複發生。
怎麼修:當初做這個紋路的電極如果有保留,可以用同一組電極、同一組放電參數,對磨損區域再放電一次,把凹坑結構補回來。因為紋理本來就是隨機分布的凹坑,新放電的區域與舊區域之間沒有圖樣需要對齊,只要參數一致,接起來的視覺差異很小。
為什麼比較省:依模具結構與放電機的行程條件,補紋作業有機會在不完全拆解模具的情況下處理,模仁不一定要送到外面的專門廠商。少了拆模、包裝、運送、排隊、回裝、試模這一整串流程,交期自然短很多。
代價還是有:每次補放電同樣會再帶走一層模面材料,尺寸會有微量變化。對公差要求嚴格的位置,補紋次數不是無限的,仍要納入模具壽命規劃。
為什麼不能局部補:噴砂面的視覺效果取決於砂料、粒徑、壓力、噴距、角度與停留時間,這些條件很難完全複製。局部補噴的區域與周圍舊面之間,光澤度一定會有差異,在成品上就變成一塊顏色不太一樣的區域,對外觀件而言等於沒修。所以實務做法是整面重噴,讓整片維持一致。
累積性的隱藏代價:每重噴一次,就再帶走一層模面材料。單次量很小,但重噴三次、五次之後,累積下來的影響會出現在兩個地方:一是關鍵尺寸開始往一個方向偏移,二是R 角與稜線逐漸變鈍。前者可能被公差吃掉,後者則會直接改變產品的手感與外觀輪廓。
交期:介於放電紋與咬花之間。噴砂設備相對普及,作業本身不慢,主要時間花在拆裝與確認整面均勻度上。
怎麼修:咬花沒有「在機台旁邊處理一下」這個選項。標準流程是把模仁拆下來、送回蝕刻廠、清除舊的表面狀態、重新貼抗蝕膜、把新紋與舊紋對齊、再次蝕刻,然後運回、回裝、試模確認。整條流程涉及跨廠移動與排程。
問題一:接痕
如果只重蝕局部區域,新舊蝕刻的交界處會留下接痕新舊蝕刻區域的邊界線,在特定角度的光線下會呈現為一條可見的紋理不連續帶。這條線在一般光線下未必明顯,但在斜射光或特定觀看角度下會浮出來,對大面積外觀件是很難接受的缺陷。要避開接痕就得整面重蝕,範圍一大,成本與風險又跟著上升。
問題二:重蝕會再吃深度
重新蝕刻等於再讓酸液侵蝕一次模面,紋路深度會比原來更深。深度變了,當初依原深度計算的拔模角餘裕就跟著被吃掉——原本剛好夠用的拔模角,在加深後的紋路上可能就不夠了,於是脫模阻力上升、拖花風險提高,形成「修完反而更容易再壞」的循環。這是咬花維護中最容易被忽略的連鎖效應。
問題三:交期以週計
拆模仁、運送、蝕刻廠排程、蝕刻作業、運回、回裝、試模,整串流程走完通常以週為單位計算(參考值),實際天數依模仁大小、紋型複雜度與蝕刻廠當期排程而定。這段期間模具無法生產,停機損失往往比蝕刻費用本身高得多。
三種修復方式對照
| 修復面向 | 放電加工紋 | 噴砂 | 化學蝕刻咬花 |
|---|---|---|---|
| 能否局部修 | 可以,同參數接得回去 | 不建議,必有色差 | 可以但有接痕風險 |
| 模仁是否必須送外 | 不一定,視模具結構與設備條件 | 視廠內是否有噴砂設備 | 必須,蝕刻是專業廠作業 |
| 是否需要對紋 | 不需要,紋理隨機 | 不需要,紋理隨機 | 需要,圖樣必須對齊 |
| 每次修復的材料損耗 | 有,補放電會再帶走一層 | 有,每次重噴都帶走一層 | 有,重蝕會加深紋路 |
| 對後續拔模角的影響 | 影響小 | 影響小,但 R 角會變鈍 | 影響大,深度增加會吃掉餘裕 |
| 相對交期 | 最短 | 中等 | 最長,通常以週計(參考值) |
| 相對費用 | 最低 | 中等 | 最高,含蝕刻費、運費與停機損失 |
上表為產業通則比較,所有交期與費用敘述均為相對關係而非絕對數字。實際情況依模具結構、紋型、模仁尺寸與供應鏈條件而異。
三種工法共通的隱藏成本:外觀重新承認
不管用哪一種方式修,修完之後那一批產品的外觀,跟修之前那一批一定不會完全一樣。紋理的光澤、深度、視覺質感都可能出現可辨識的差異,而這件事在外觀件上會直接觸發一個很花時間的流程。
咬花深度與拔模角:畫圖階段就要決定的事
如果這篇文章只能記住一件事,應該是這一段。咬花的紋路深度與產品的拔模角是綁在一起的,而拔模角是在畫圖階段決定的。等模具開好、紋路咬好、上機試模才發現拔模角不夠,補救手段基本上只剩下改模仁,等於重來一次。
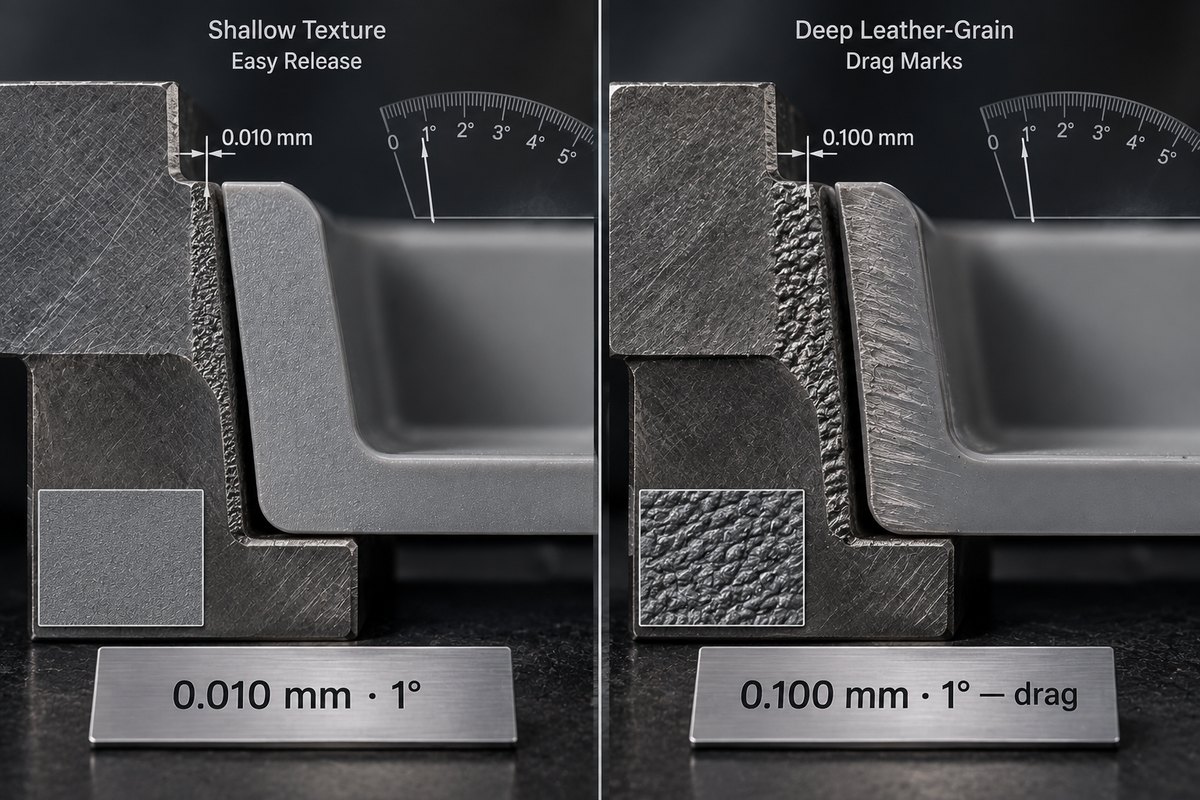
咬花深度對照建議拔模角(參考值)
| 咬花深度(參考) | 紋路概略類型 | 紋路所需追加拔模角(單邊,參考) | 加上基本拔模角後的常見總量 |
|---|---|---|---|
| 約 0.010mm | 細紋、輕微消光 | 約 0.5 度以下 | 約 1 至 1.5 度 |
| 約 0.025mm | 一般細皮紋 | 約 1 度 | 約 1.5 至 2 度 |
| 約 0.050mm | 中等皮革紋 | 約 2 度 | 約 2.5 至 3 度 |
| 約 0.075mm | 較深皮革紋、粗幾何紋 | 約 3 度 | 約 3.5 至 4 度 |
| 約 0.100mm 以上 | 深紋、大顆粒紋 | 約 4 度以上 | 約 5 度以上 |
上表以「每 0.025mm 追加 1 度」的經驗法則推算,並疊加一般常見的基本拔模角範圍,僅供畫圖階段的初步估算。基本拔模角本身還受產品高度、材料收縮率、模面粗糙度影響,深紋件請務必在設計階段就向紋路供應商索取該紋號的建議拔模角。
畫圖階段就要做的四件事
什麼情況非用咬花或噴砂不可
前面幾章談的是壽命與修復成本,在這個軸上放電紋確實佔優勢。但如果因此得出「都改用放電紋就好」的結論,那是把問題簡化錯了。有些需求是放電紋物理上做不到的,這時候維護成本再高也只能接受,該做的是把它算進預算而不是試圖迴避。
什麼時候必須用咬花
咬花無可取代的場合
- 需要皮革紋、木紋、幾何紋、髮絲紋等有指定圖樣的紋理,放電與噴砂物理上做不出來
- 大面積外觀件(家電外殼、車用內裝)需要靠紋理遮蔽流痕、結合線與縮水痕
- 需要跨零件、跨供應商維持同一紋型外觀時,紋號編號系統是唯一可共通的規格語言
- 品牌對觸感有明確定義,需要特定的顆粒感與摩擦係數
選了就要一併接受的
- 修復必須拆模仁送外,交期通常以週計(參考值)
- 局部重蝕有接痕風險,特定角度光線下會看得出來
- 重蝕會加深紋路,吃掉原本的拔模角餘裕
- 深紋需要 3 至 5 度以上的拔模角,設計端必須配合
家電外殼、車用內裝這類大面積件,最難處理的不是紋路本身,而是流痕、結合線、縮水痕這些射出過程中很難完全消除的外觀現象。這些現象在亮面或細霧面上一覽無遺,但在有明確立體紋理的咬花面上,會被紋理的視覺雜訊蓋掉大半。
換句話說,咬花在這類產品上承擔的不只是「質感」,還包括「把良率救回來」。如果為了維護成本改用細紋或亮面,可能省下了未來的修復費用,卻立刻換來現在的外觀不良率上升。這筆帳要一起算,不能只比較紋路本身的維護成本。想進一步了解流痕與縮水痕的成因,可參考射出成型常見缺陷與解決方案。
噴砂在壽命這個軸上表現最弱,但它有很清楚的適用位置:便宜、快、能立刻做出消光效果。當產品是內部件、結構件,或是外觀重要但不需要維持多年一致性的短生命週期產品時,噴砂的低前期成本就是實質優勢。
它也常被用在局部:整體用放電紋或咬花,某個小區域用噴砂做出對比質感。這種用法的維護壓力小,因為該區域面積不大,即使日後外觀跑掉,對整體視覺的影響也有限。
不適合噴砂的情況很明確:大面積、高頻率接觸、長生命週期、且客戶對批次間外觀一致性有要求的外觀件。這幾個條件同時成立時,噴砂前期省下的錢會在維護階段連本帶利還回去。
開模前的兩份清單
把前面幾章的結論收斂成兩件可以立刻執行的事:圖面上要標什麼,以及詢價時要問供應商什麼。
清單一:圖面上標紋路代號時,要同時標清楚的三件事
紋路標準與號數
寫明採用哪一套標準系統與具體號數:放電紋寫 VDI 3400 號數、噴砂寫 SPI 對應等級、咬花寫 Mold-Tech 或 YS 皮紋的紋號。只寫「霧面」「咬花」「消光」這種形容詞,等於沒有規格,後續驗收時雙方各執一詞,沒有任何客觀依據可以判定合格與否。
拔模角
依選定的紋路深度標註每一個會咬花的側壁的拔模角,包含肋、凸柱周圍與內側可見面。深紋件建議在紋路供應商的建議值上再留一點餘裕,作為未來重蝕加深後的緩衝。這一項是三件事裡最容易漏、後果也最嚴重的。
可接受的外觀差異範圍
寫清楚在什麼觀看條件下(距離、角度、光源)判定外觀,以及批次之間可接受的光澤與紋理差異程度。這一項是紋路磨損之後唯一能保護雙方的條款——沒有寫,日後「這批看起來比較亮」就會變成沒有標準可依的爭議。
清單二:詢價時該問供應商的四個問題
這四個問題的答案,會決定三年後的總成本
常見問題
會,而且是必然的。每一次脫模時塑件都會沿著模面滑動摩擦,紋路凸出的稜線會被逐漸磨圓、磨亮。多久看得出來沒有單一答案,主要取決於三個變數:材料(玻纖或礦纖強化料的磨損速度可達通用料的數倍)、拔模角是否足夠(不足會直接造成拖花,幾百模就看得出來)、以及紋路本身的深度餘裕(越淺的紋越早看出變化)。噴砂面因為深度最淺,通常是最早出現局部反光的一種。
相對耐磨排序是放電紋最耐、咬花居中、噴砂最快被磨亮。理由來自結構:放電紋主要是熔蝕出的隨機凹坑,凸出的稜線少而低矮,磨損的著力點本來就不多,加上放電後表層有再鑄層與硬化層,硬度通常高於母材。咬花有明確的峰谷,紋峰承受最大接觸壓力會先被磨圓,但深紋因為餘裕大,比淺紋耐得多。噴砂深度只有幾微米到十幾微米(參考值),可被磨掉的餘裕最少,因此最早出現外觀變化。
咬花無法在機台旁處理,必須把模仁拆下來送蝕刻廠,清除舊表面狀態、重新貼抗蝕膜、把新紋與舊紋對齊後再次蝕刻,整段流程通常以週為單位計算(參考值)。接痕指的是新舊蝕刻區域的交界線,在一般光線下未必明顯,但在斜射光或特定觀看角度下會浮現為一條紋理不連續帶,對大面積外觀件很難接受。另一個連帶問題是重蝕會讓紋路變得更深,原本依舊深度計算的拔模角餘裕會被吃掉,可能導致修完反而更容易拖花。
業界常引用的經驗值是咬花深度每增加約 0.025mm,單邊拔模角約需再增加 1 度。這條法則源自英制的「每 0.001 英吋深度追加 1 度」,0.001 英吋換算成公制是 0.0254mm,部分紋路供應商會建議抓到 1.5 度以增加餘裕,這些都是參考值,實際依紋型與樹脂而定。深紋往往需要 3 至 5 度以上的拔模角,若設計端只給了 0.5 度,紋路上機後幾乎必定拖花,而且沒有製程參數可以補救,只能改模仁或退回改用淺紋。這件事必須在畫圖階段就決定,模具開好才發現等於重來一次。
不是。放電紋做不出有指定圖樣的紋理,皮革紋、木紋、幾何紋、髮絲紋都必須靠化學蝕刻咬花,這是物理限制不是成本問題。此外,大面積外觀件如家電外殼與車用內裝,業界標準做法就是咬花,因為紋理能遮蔽流痕、結合線與縮水痕,改用細紋反而會讓外觀不良率上升。正確的問法不是哪一種比較好,而是「這個件的外觀壽命要求,值不值得它的維護成本」——把預期模次、材料、客戶對批次差異的容忍度問清楚,答案通常就明朗了。
結論
模具紋路是消耗品,這是三種工法的共同前提。放電花、噴砂、咬花的差異不在於哪一種「不會壞」,而在於壞的速度與壞了之後修回來的代價。放電紋因為凹坑結構與表層硬化而相對耐磨,修復時可用原電極原地補紋,接得回去;噴砂最淺、最早被磨亮,而且局部補噴一定有色差,只能整面重噴;咬花能做出前兩者做不到的指定圖樣,代價是修復必須拆模仁送外、有接痕風險、重蝕還會吃掉拔模角餘裕。
把這三件事放進採購決策,順序應該是:先確認產品是否非要指定圖樣不可(是的話咬花沒有替代方案,直接進入維護成本規劃);不是的話,再比較放電紋與噴砂在這個件的生命週期上誰比較划算。而不論選哪一種,拔模角都必須在畫圖階段依紋路深度給足,這是唯一一個事後幾乎無法補救的環節。
紋路決策的五個檢查點
- 這個件需不需要指定圖樣(皮革紋、木紋)?需要的話,只有咬花做得到,維護成本要直接納入預算
- 預期打幾模、用什麼材料?玻纖或礦纖強化料會讓所有紋路的磨損速度數倍加快
- 拔模角有沒有依紋路深度給足?咬花深度每 0.025mm 約需追加 1 度單邊拔模角(參考值)
- 維護方式是補紋還是重做?放電紋的電極有沒有保留、由誰保管、保存多久
- 修完之後的外觀差異要不要重新送承認?這筆時間成本不會出現在報價單上
選紋路的時候,桌上那片打樣板代表的是模具最好看的那一刻。它不會告訴你第 5 萬模、第 20 萬模時的樣子,也不會告訴你到時候要花多久、花多少錢才能把它修回來。把時間軸拉長,紋路就不再是一個外觀選項,而是一筆分期付款的維護承諾。
把「這個紋預計多少模次後需要維護、怎麼維護、維護後差異多大、費用誰出」這四個問題在開模前問清楚,比在打樣板上多比較幾個紋號有用得多。想進一步了解模具鋼材選擇如何影響耐磨與壽命,可參考模具鋼材選擇完整指南;想全面了解各種表面處理工法的成本結構,則可回頭參考塑膠表面處理完整指南。