 C&J
同一副模具,上次下 5,000 件、這次下 20,000 件,件數是四倍,報價卻只差幾角,甚至完全一樣。以一副兩穴、成型週期 18 秒的模具為例,一天約可產出 6,400 件——5,000 件連一天都填不滿,20,000 件約佔 3.1 天。這筆增量真正改變的,只有換模那一筆固定成本的分攤:從每件約 0.45 元降到每件約 0.11 元,其餘四塊成本幾乎一動也不動。採購拿自己的舊訂單當尺,成型廠拿機台時間、上機次數與原料採購級距當尺,兩邊算的根本不是同一件事。這篇文章不談該不該降價,而是提供一套算法與流程,讓採購自己算得出來:這張單填滿多少機台時間、哪一塊成本會動、動多少。
MOQ 真正的刻度
多數成型廠的 MOQ 以「模具在機台上連續佔用多久」為刻度,常見抓一個班或一天的產能,件數只是換算後的結果
一次換模的機台佔用
吊模鎖模接管路、清料管換色、調機試色、首件確認,再加上下模後的清潔保養,合計約 3 至 7 小時。每次上機付一次,與這張單有幾件無關
原料談價的起點
樹脂與原料商談價的基準點至少 500 公斤到 1 噸以上,5,000 件約 50 公斤、20,000 件約 200 公斤,兩者落在同一格
四倍成長在模具壽命上的份量
20,000 件在一副兩穴、30 萬模次壽命的鋼模上只用掉 10,000 模次,約 3.3%——同一個數字在不同的尺上差距極大
要把「為什麼沒降」變成「哪一塊會降、降多少」,順序是固定的:先算這張單填滿多少機台時間,再算換模這筆固定成本被攤到多薄,接著檢查原料量有沒有跨過採購級距,最後把單價拆成五塊逐塊比對。這四個步驟都只需要四則運算,用得到的參數在詢價階段全部問得到。
第一步:先算這張單填滿多少機台時間
採購問「這次量加了四倍」,成型廠聽到的問題是「這張單能讓模具在機台上連續跑多久」。兩邊要對上話,得先把件數換算成時間。這一章的尺是機台小時,不是件數。
公式右邊沒有一個變數叫「訂單數量」。決定一天能出幾件的,是週期秒數、穴數、可用工時、稼動率這四項產線條件——它們在下單之前就已經固定了,不會因為這張單下多少而改變。
參數表:四個變數各自代表什麼
| 參數 | 範例值 | 說明 |
|---|---|---|
| 每日可用工時 | 20 小時 | 兩班制扣除交接、例行保養、用餐輪替後的實際可生產時數 |
| 成型週期 | 18 秒/模 | 射出充填、保壓、冷卻、開模頂出取件的總時間,主要由最大肉厚決定 |
| 穴數 | 2 穴 | 一模成型幾件,模具開出來就固定了 |
| 稼動率 | 80% | 扣除調機、換料、臨時停機、不良重工的損耗 |
| 一天產能 | 約 6,400 件 | 20 × 3600 ÷ 18 × 2 × 0.8 = 6,400 件/日 |
算出 6,400 這個數字之後,MOQ 就不再是一個憑感覺喊出來的門檻,而是「一天產能取整」的結果。實務上這種配置的 MOQ 常見落在 6,000 至 6,500 件這一級。MOQ 的分母是機台時間,件數只是換算後的顯示值。
算例表:兩張單各填滿多少時間
| 訂單數量 | 換算連續生產時間 | 相對於一天產能(6,400 件) |
|---|---|---|
| 5,000 件 | 約 0.78 天(約 15.6 小時) | 連一天都填不滿,落在 MOQ 以下 |
| 20,000 件 | 約 3.13 天 | 約當三天多的連續生產 |
以上為情境試算,非任何特定報價。實際一天產能依機台、模具、材料、班別配置差異可能有明顯落差。
稼動率假設不同,一天產能差多少
稼動率是公式裡最容易被拍腦袋填入的變數。以同一組條件(20 小時、18 秒、2 穴)為基準:
| 稼動率假設 | 一天產能 | 5,000 件約當 | 20,000 件約當 |
|---|---|---|---|
| 70%(保守,換料調機損耗較多) | 5,600 件 | 0.89 天 | 3.57 天 |
| 80%(基準情境) | 6,400 件 | 0.78 天 | 3.13 天 |
| 90%(樂觀,產線已穩定磨合) | 7,200 件 | 0.69 天 | 2.78 天 |
三種假設下,5,000 件都填不滿一天,20,000 件都落在三天上下。稼動率的合理變動範圍不足以改變這兩張單所在的級距——換句話說,就算把稼動率吵到 90%,結論也不會翻盤。
敏感度表:同樣 20,000 件,在不同模具上是完全不同的量
這是採購最容易忽略的一點。件數是採購自己的尺,但同一個件數放到不同的模具與週期上,佔用的機台時間可以差十倍以上:
| 模具與週期配置 | 一天產能(20 小時、稼動率 80%) | 20,000 件佔用 |
|---|---|---|
| 1 穴、週期 35 秒(厚實結構件) | 約 1,646 件 | 約 12.2 天 |
| 2 穴、週期 18 秒(本文基準案例) | 約 6,400 件 | 約 3.13 天 |
| 4 穴、週期 12 秒(一般外殼件) | 約 19,200 件 | 約 1.04 天 |
| 8 穴、週期 10 秒(薄壁小件) | 約 46,080 件 | 約 0.43 天 |
同樣 20,000 件,在 1 穴慢週期的模具上是十二天的大單,在 8 穴快週期的模具上連半天都填不滿。「量大不大」這個判斷,在成型廠這裡是用時間算的,不是用件數算的。想了解穴數本身怎麼決定,可參考模具穴數怎麼決定。
換模:每次上機付一次的固定成本
量增加真正能省下的,是換模這一筆。它的特性是每次上機發生一次,與這張單有幾件無關——這一章的尺是上機次數。
一次換模實際發生哪些事
| 作業項目 | 參考工時 | 內容 |
|---|---|---|
| 吊掛上下模、鎖模、接管路 | 約 20 至 30 分 | 天車吊掛舊模下機、新模定位與鎖模板固定,冷卻水管接管試漏、油壓抽芯、頂出與吹氣管路 |
| 清料管、換料換色、周邊清理 | 約 30 至 90 分 | 前一批殘料必須排乾淨,深色換淺色時間最長;烘料桶、混料機、輸送帶、機械手、包裝線一併清理重設 |
| 調機與試色 | 約 40 至 60 分 | 溫度、射速、壓力、保壓、冷卻時間收斂到穩定狀態 |
| 開機廢料 | 工時併入調機 | 清管與參數收斂期間產出的廢料,屬材料與工時的直接損耗 |
| 首件確認與量測 | 約 30 至 60 分 | 尺寸量測、外觀確認、與客戶樣品比對、簽核放行 |
| 下模後的模具清潔與保養 | 約 1 至 3 小時 | 模面清潔、除水除油、上防鏽、頂出機構與滑塊檢查上油。跑一次就要做一次,與這張單有幾件無關 |
| 合計 | 約 3 至 7 小時 | 可歸屬的換模成本參考區間 NT$1,500 至 3,000(機台停機、人工、廢料),對應的是扣掉下模清潔保養之後的約 2 至 4 小時;下模後的清潔保養工時通常不會出現在任何一張報價上 |
以上為小型機台(50 至 80 噸級)的參考工時與成本區間,實際依模具重量、材料特性、換色深淺、自動化程度差異甚大,非任何特定報價。大型機台的吊模與清料管時間會明顯拉長。
分攤敏感度表:曲線的形狀比單一數字重要
以換模成本取區間中位值 NT$2,250、一天產能 6,400 件為基準,把「這張單能填滿多長的連續生產時間」當作橫軸:
| 這張單填滿的連續生產時間 | 約當件數 | 換模成本分攤(每件) | 比上一級再省 |
|---|---|---|---|
| 半天 | 3,200 件 | 約 NT$0.70 | — |
| 一天(MOQ) | 6,400 件 | 約 NT$0.35 | 省 NT$0.35 |
| 三天 | 19,200 件 | 約 NT$0.12 | 省 NT$0.23 |
| 一週(連續 7 天) | 44,800 件 | 約 NT$0.05 | 省 NT$0.07 |
| 一個月(30 天不下模) | 192,000 件 | 約 NT$0.01 | 省 NT$0.04 |
這條曲線的形狀,比曲線上任何一個點都重要。從半天到一天,每件省下約 0.35 元;從一天到三天,再省約 0.23 元;三天之後每加一級,只再省幾分錢。換模這筆錢在三天左右就已經攤得差不多了,之後再怎麼加量,能擠出來的空間都在小數點後第二位。
把算術攤開講:5,000 件加到 20,000 件,究竟差多少
換模成本以區間兩端試算,兩張單的分攤差距如下:
| 換模成本假設 | 分攤到 5,000 件 | 分攤到 20,000 件 | 差額(每件) |
|---|---|---|---|
| NT$1,500(下限) | 約 NT$0.30 | 約 NT$0.08 | 約 NT$0.23 |
| NT$2,250(中位) | 約 NT$0.45 | 約 NT$0.11 | 約 NT$0.34 |
| NT$3,000(上限) | 約 NT$0.60 | 約 NT$0.15 | 約 NT$0.45 |
低於 MOQ 的單:加價通常加不滿
訂單不足一天產能時,成型廠一般會加收費用。但實務上很少把換模成本全額加上去——全額加滿會讓小量單的單價高到根本無法成交,於是差額由供應商吸收。這是常見的處理方式之一,也是小量單能夠成交的原因。實際是否加滿、加多少,各廠政策差異極大,詢價時可以直接問。
| 情境 | 換模應攤(每件) | 報價實際加收(參考) | 差額由誰承擔 |
|---|---|---|---|
| 5,000 件(約 0.78 天) | 約 NT$0.45 | 約 NT$0.1 至 0.2 | 差額約 NT$0.25 至 0.35 由供應商吸收 |
| 20,000 件(約 3.13 天) | 約 NT$0.11 | 已內含於標準單價 | 不需額外吸收 |
上表為說明機制用的情境試算,加收比例依廠商政策、產品種類、合作關係差異極大,非任何特定報價。
把兩張表併起來看,結論就清楚了:上一張 5,000 件的報價裡,本來就沒有把那 0.45 元全額收進去。這次加到 20,000 件,換模分攤降到 0.11 元,但上次收的可能只有 0.15 元——帳面上並沒有一筆多收的錢可以退回來。而且上面那張明細表裡「下模後的清潔與保養」那 1 至 3 小時,從頭到尾就沒有進過任何一張報價。這不是誰對誰錯的問題,而是「吸收差額」這個安排的必然結果。
原料:級距門檻遠高於小量客戶的總需求
原料通常是單價裡最大的一塊,佔比參考區間約三到六成。直覺上「買多一定便宜」在這裡最容易失準——這一章的尺是採購級距,單位是噸,不是件。
樹脂與原料商談價的基準點,至少要 500 公斤到 1 噸以上才進得了同一張報價級距。以本文的基準案例換算,單件用料含流道分攤約 10 公克:
件數換算成料量
| 訂單數量 | 總料量(含流道,以 10g/件計) | 換算包數(25kg/包) |
|---|---|---|
| 5,000 件 | 約 50 公斤 | 2 包 |
| 20,000 件 | 約 200 公斤 | 8 包 |
| 50,000 件 | 約 500 公斤 | 20 包 |
| 200,000 件 | 約 2,000 公斤(2 噸) | 80 包 |
原料採購級距階梯表
| 採購級距 | 典型數量 | 相對議價空間(參考) | 對應成品件數 |
|---|---|---|---|
| 零買(散包,未達談價門檻) | 1 至 19 包(25 至 475 公斤) | 照牌價,議價空間接近 0% | 2,500 至 47,500 件 ← 5,000 件與 20,000 件都落在這一格 |
| 談價起點 | 500 公斤至 1 噸 | 約 2 至 5% | 50,000 至 100,000 件 ← 50,000 件剛好摸到 |
這張表的級距算的是「單次採購量」,不是一年累計的用量。500 公斤以上還有更大的級距,但那要靠單次就買到那個量才進得去,把全年零星的採購加總起來並不會自動跨過門檻。議價空間為相對百分比的產業參考區間,實際依材料種類、品牌、當期行情、付款條件差異極大,非任何特定報價。
色母與特殊色:同一種門檻
特殊色調色最小批量
指定色號需要調色,調色廠有最小生產批量,常見以數十公斤起跳。用不完的色料無法退回,也很難挪去別的訂單,這筆成本與訂單件數無關
色母最小採購量
色母同樣有最小採購包裝與最小起訂量,常見情況是一次得買 50 公斤,而這一張單實際只用掉 1 至 3 公斤,剩下的全部佔倉位、有保存期限,也很難挪去別的訂單
色號整合的效果
把數個相近色號整併成同一色,能讓分散的小量匯聚成一個採購級距,這是在不增加總需求的前提下少數真的會動到原料成本的做法
單價的五塊:哪一塊的尺會因為你加量而動
把前面幾節的結論收攏,單價可以拆成五塊,每一塊各有自己的計價刻度。逐塊檢查一遍,就能看出加量究竟推動了什麼。
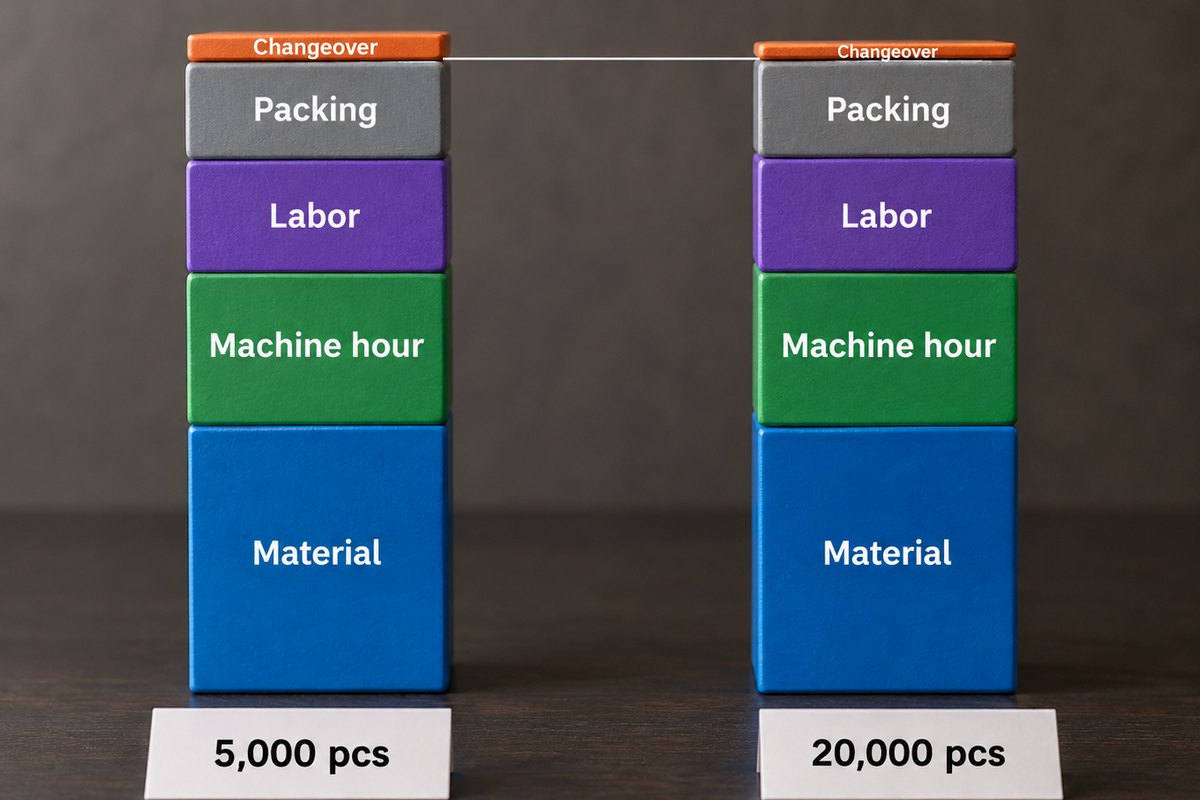
五塊成本的主對照表
| 成本區塊 | 佔單價參考區間 | 計價的尺 | 5,000 加到 20,000 會不會動 | 動多少 |
|---|---|---|---|---|
| 原料 | 約 30 至 60% | 採購級距(公斤/噸) | 不動 | 兩包變八包,仍在同一格(照牌價),議價空間接近 0% |
| 機台時間 | 約 15 至 30% | 機台小時(週期秒數) | 不動 | 週期 18 秒不會因為訂單變大而縮短,每件佔用的機台秒數完全相同 |
| 人工 | 約 8 至 20% | 人/小時(一人看顧幾台) | 幾乎不動 | 同一台機、同一個看顧人力,件數多寡不改變每小時的人工投入 |
| 包裝與二次加工 | 約 5 至 15% | 每件(或每箱) | 不動 | 去水口、印刷、組裝、貼標、裝箱都是逐件發生,總額隨量等比增加,每件成本不變 |
| 換模與攤提 | 約 1 至 15%(小量單佔比最高) | 每次上機 | 會動 | 每件約省 NT$0.23 至 0.45,且受限於上一張報價是否已全額攤入 |
各區塊佔比為產業參考區間,不同產品結構、材料等級、二次加工複雜度差異極大,區間互有重疊,加總不等於 100%。
情境試算:以單價 NT$10 為基準的兩張單
取各區塊佔比區間內的代表值(微調至合計剛好是 10 元),把單價 NT$10 拆開,再把換模那一塊換成 20,000 件的分攤值:
| 成本區塊 | 5,000 件(每件) | 20,000 件(每件) | 變化 |
|---|---|---|---|
| 原料 | NT$4.60 | NT$4.60 | 0 |
| 機台時間 | NT$2.30 | NT$2.30 | 0 |
| 人工 | NT$1.50 | NT$1.50 | 0 |
| 包裝與二次加工 | NT$1.15 | NT$1.15 | 0 |
| 換模與攤提 | NT$0.45 | NT$0.11 | −NT$0.34 |
| 合計 | NT$10.00 | NT$9.66 | −3.4% |
情境試算,非任何特定報價。此表刻意假設 5,000 件那張單的報價已把換模成本全額攤入;若如〈換模〉那一節所述並未全額加滿,實際可下降的幅度會更小。
低頻小量的年度成本:同樣總量,節奏不同差幾倍
模具放著不動也有成本,而且這些成本按「次數」與「年數」發生,與件數無關——這一章的尺是次數與年數。以下用同一個總量、兩種節奏做算例。
與件數無關的三類成本
防鏽保養
下模後要清潔、上防鏽油、封存;閒置期間仍需定期開模檢查與補油,避免模穴生鏽、頂針卡死、彈簧疲乏。按次數與年數發生
倉位佔用
模具依尺寸佔用模具架位或地坪空間,長期閒置的模具與每個月都在跑的模具,佔用同樣的位置。按年數發生
每次重新上機的準備
調機、試色、首件確認、開機廢料,每次上機重來一次。已列入〈換模〉那一節的明細表,按次數發生
算例表:同樣 25,000 件,五年分五次 vs 一次跑滿
以一天產能 6,400 件計,25,000 件約當 3.9 天連續生產。兩種節奏的非生產成本如下:
| 成本項目 | 單價假設(參考) | 一次跑滿(第 1 年跑完後結案) | 五年分五次(每年 5,000 件) |
|---|---|---|---|
| 換模次數 | — | 1 次 | 5 次 |
| 換模成本 | NT$2,250/次 | NT$2,250 | NT$11,250 |
| 下模清潔封存 | NT$500/次 | NT$500 | NT$2,500 |
| 年度定期保養 | NT$1,000/年 | NT$1,000(1 年) | NT$5,000(5 年) |
| 倉位佔用 | NT$2,000/年 | NT$2,000(1 年) | NT$10,000(5 年) |
| 非生產成本合計 | — | NT$5,750 | NT$28,750 |
| 分攤到 25,000 件 | — | 約 NT$0.23/件 | 約 NT$1.15/件 |
本表算的是總成本,不等於報價;如〈換模〉那一節所述,不足一天產能的單通常不會全額加收。保養與倉位費用為說明用的參考假設值,實際依模具尺寸、重量、材質、廠內管理方式差異極大,非任何特定報價。
同一個總量 25,000 件,用不同的節奏跑,非生產成本相差五倍,分攤到每件是 NT$0.23 與 NT$1.15 的差別。這是算式的結果,與任何一方的意願無關。從件數的尺上看,兩者都是 25,000 件;從次數與年數的尺上看,兩者差了四次上機與四年的保管。要注意的是,這每件 0.92 元的差距裡,真正會出現在報價單上的只有換模分攤那一塊(每件約 0.36 元);倉位、年度保養、下模清潔多半不會逐項開出來,也因此談判時很難拿它當籌碼。
這幾年,成本結構本身在往上走
前面幾節都在算「加量會推動什麼」,但成本結構並不是靜止的。在單價維持不動的期間,底下的幾塊其實一直在往上移動。
| 成本項目 | 近年方向 | 可查證的來源方向 |
|---|---|---|
| 直接人工 | 持續上升 | 勞動部每年公告的基本工資審議結果 |
| 電費(射出機、烘料機、空壓、冷卻水塔) | 持續上升 | 電價費率審議會公告之產業用電費率 |
| 樹脂原料 | 隨國際石化行情大幅波動,需以當期行情為準 | 國際原油與石化中間原料報價、主計總處躉售物價統計 |
| 包材(紙箱、PE 袋、棧板) | 上升 | 主計總處物價統計相關分類 |
| 物流運費 | 波動大,長期基準墊高 | 公開運價指數與航運報價 |
本表僅列趨勢方向與可查證的來源類別,不列具體年份與金額——這類數字更新頻繁,應以官方最新公告為準。
快速決策表:我的量落在哪一級,能問到什麼
這張表要兩個數字一起看:這一次的單填滿多久,以及同一副模具一年上機幾次。同樣是一年 20,000 件,一次下完只付一次上機的固定成本,分四次下就付四次——年用量完全相同,成本結構卻是兩回事。以下件數欄以本文基準案例(一天 6,400 件)換算,實際請用前面的一天產能公式代入自己的參數。
| 這一次的單填滿多久 | 約當件數 | 一年上機幾次 | 在成本結構上的位置 | 實際可以問到什麼 |
|---|---|---|---|---|
| 不足一天 | 未滿 6,400 件 | 每下一次就是一次,一年 3 至 4 次很常見 | 換模分攤最重,而且通常沒有全額加滿;下模後的清潔與保養完全沒有進報價,這一段的成本不會在單價上顯示出來 | 問「能不能與其他訂單併排在同一次上機」;此級距不宜期待單價下降 |
| 一天到一週 | 6,400 至 44,800 件 | 一年 1 至 2 次 | 換模分攤明顯下降並逐漸攤平,其餘四塊仍未動;單次料量開始往 500 公斤靠近 | 可以要求一次交貨不分批(少付幾次上機成本),但換模分攤的差額只有每件兩三角;實質的價格談判要到下一級才成立 |
| 一週以上,到一個月不下模 | 超過 44,800 件 | 一年 1 次或直接連續生產 | 換模分攤趨近於零,單次料量開始跨過 500 公斤的談價門檻(約 5 萬件以上),機台時間成為唯一瓶頸 | 這一級才談得到實質價格:料價與產能保留、放寬非關鍵尺寸公差、穴數升級或專機專模(需另付新模具費) |
真正能換到價格的六個條件
「加量」只推得動五塊裡的一塊,但以下這些條件會直接改變其他幾塊的計算方式:
六個可以放上談判桌的條件
常見問題
因為決定一張單划不划算的固定成本是換模,而換模是每次上機付一次,跟件數無關。能不能把這筆固定成本攤掉,取決於這副模具接下來能在機台上連續跑多久。多數成型廠因此以一個班或一天的產能當作 MOQ 的刻度,件數只是用一天產能公式換算出來的顯示值。同樣 20,000 件,在 1 穴 35 秒的模具上是十二天的大單,在 8 穴 10 秒的模具上連半天都填不滿,兩者對排程的意義完全不同。
只有換模那一塊會動。以換模一次 NT$1,500 至 3,000 試算,分攤到 5,000 件是每件 NT$0.30 至 0.60,分攤到 20,000 件是每件 NT$0.08 至 0.15,差額約 NT$0.23 至 0.45——是幾角,不是幾分錢。但這個差額能不能真的反映在報價上,取決於上一張 5,000 件的報價有沒有把換模成本全額攤進去;低於一天產能的訂單通常沒有全額加滿,帳面上就不存在一筆可以退回的金額。
指的是換模成本分攤曲線的邊際遞減,不是 5,000 加到 20,000 這一段。以一天產能 6,400 件、換模 NT$2,250 試算:半天分攤每件約 0.70 元,一天約 0.35 元,三天約 0.12 元,一週約 0.05 元,一個月約 0.01 元。從半天到一天降幅最大(約 0.35 元),一天到三天還有感(約 0.23 元),三天之後每加一級只再省幾分錢。真正意義上的「量大」,是一個月以上都不用下模,那時換模成本已經趨近於零。
因為原料談價的基準點至少 500 公斤到 1 噸以上。以單件含流道約 10 公克計算,5,000 件約 50 公斤(2 包)、20,000 件約 200 公斤(8 包),兩者都落在同一格、都在 500 公斤的談價門檻以下,議價空間接近 0%。四倍成長在原料採購上是「兩包變八包」,根本進不了同一張報價級距。要讓原料真的動起來,需要單次採購的總料量跨過 500 公斤門檻,對這個產品是 5 萬件的量級;把全年零星的採購加總起來並不會自動跨過去。
六個方向:一次交貨不分批(壓縮上機次數)、年約鎖料價(把零星用量合併跨過採購級距)、放寬非關鍵尺寸公差(降低全檢比例與調機輪次)、簡化二次加工(減少逐件發生的工序)、色號整合(匯聚採購量並減少換色清管)、改穴數但需另付新模具費(縮短每件佔用的機台時間)。這些都不是在件數這把尺上加大數字,而是換了一把尺,因此能動到加量動不了的那四塊成本。
結論
「訂單加到四倍,單價卻沒降」不是議價姿態的問題,而是兩邊在用不同的尺量同一件事。採購的尺是自己的舊訂單,四倍是很大的成長;成型廠的尺是機台小時、上機次數、採購噸數、模具模次——同樣的 20,000 件在這幾把尺上分別是三天多的排程、一次上機、八包料、以及 30 萬模次壽命裡的 3.3%。
五塊成本、五把尺、一個結論
| 成本區塊 | 它的尺 | 加量會動嗎 | 要它動,該換什麼條件 |
|---|---|---|---|
| 原料 | 採購級距(公斤/噸) | 不動 | 年約鎖料價、色號整合,讓總料量跨過 500 公斤 |
| 機台時間 | 機台小時(週期秒數) | 不動 | 改穴數或縮短週期,需另付模具投資 |
| 人工 | 人/小時 | 幾乎不動 | 放寬非關鍵公差以降低全檢比例 |
| 包裝與二次加工 | 每件 | 不動 | 簡化工序、去除非必要加工 |
| 換模與攤提 | 每次上機 | 會動 | 一次交貨不分批,把上機次數壓到最少 |
下次詢價前先算過的五件事
- 成型週期幾秒、幾穴?用一天產能公式算出來,這張單填滿幾天?
- 這張單是在 MOQ 以上還是以下?上一次的報價有沒有把換模全額攤入?
- 總料量幾公斤?離 500 公斤那一格門檻還差多少?
- 要求分批交貨嗎?分幾批就是多付幾次換模。
- 除了加量,還能拿什麼條件出來換:交貨節奏、年約、公差、二次加工、色號、穴數?
把件數換算成機台時間,是整條分析裡最關鍵的一步——換算完之後,「這張單算不算量大」就不再是感覺問題,而是一個可以驗算的數字。剩下的四塊成本各有各的門檻,知道門檻在哪裡,就知道自己現在該談的是價格,還是先談交貨節奏與採購級距。想進一步了解一張報價單裡各項成本如何組成,可參考塑膠射出成型報價快速估算指南。