 C&J
同一張圖面,拿去問模具穴數要開幾穴,答案可能天差地遠。1 穴模具費 8 萬、單價 5 元;4 穴模具費逼近 30 萬,單價卻只降到 2 元左右。乍看之下模具費多了 20 幾萬,但如果年需求量夠大,單價省下來的錢很快就會把差額補回來,甚至倒賺。穴數這一個數字,同時決定了模具費、單價、交期、品質風險這四件事,選錯任何一頭都是浪費。這篇文章不談哪一種穴數比較好,而是提供一套算法與流程,讓採購與專案負責人自己就能算出符合需求規模的穴數配置。
模具費差距
1穴模與4-8穴模的開模成本,差距常見在2-3倍以上,是最直覺卻也最容易被高估的一項
單價降幅
穴數每翻倍,單件成本通常可下降30-45%,是模具費差距之外真正決定總成本的變數
製模與試模時間
穴數越多,模仁加工、流道平衡調整、試模次數通常同步增加,交期不是穴數以外的獨立變數
品質風險
多穴模具要面對充填不平衡、尺寸差異、單一穴損壞牽動整模停機的風險,不是穴數越多越安全
要在這四件事之間找到平衡點,不能只憑經驗喊數字,而是要照順序把年需求量、機台限制、成本曲線、品質彈性一項項算過去。想先了解模具報價本身為何會有價差,可參考模具報價解密:為什麼同樣的產品價差可達三倍?,穴數正是報價價差的關鍵變數之一。
第一步:算出需求穴數——年需求量除以單穴年產能
穴數決策的起點不是「感覺要開幾穴」,而是一個明確公式:
公式右邊的分母,其實就是單一模穴一年能生產的件數。把年需求量除以這個數字,得到的就是至少需要幾個模穴才撐得起這個產量。
具體算例:年需求 50 萬件,週期 30 秒
| 參數 | 數值 | 說明 |
|---|---|---|
| 年需求量 | 500,000 件 | 假設全年均攤,未考慮淡旺季波動 |
| 成型週期 | 30 秒/模 | 單模射出+保壓+冷卻+開模頂出的總時間 |
| 單班可用工時 | 2,000 小時/年 | 約等於單班、扣除假日與例行保養後的年工時 |
| 稼動率 | 80% | 扣除換模調機、初期不良、臨時停機等損耗 |
| 單穴年產能 | 192,000 件 | 2,000×3600÷30×0.8 = 192,000 件/穴/年 |
| 需求穴數 | 500,000 ÷ 192,000 ≈ 2.6 → 需 3 穴 | 無條件進位,產能寧可略有餘裕也不要卡在剛好不夠 |
稼動率假設多保守,穴數答案就差多少
稼動率是公式裡最容易被拍腦袋填入的變數,同一組年需求量與週期時間,稼動率假設不同,算出來的需求穴數可能就差一整穴。以前述算例(年需求50萬件、週期30秒、單班2,000小時)為基準,稼動率變化的影響如下:
| 稼動率假設 | 單穴年產能 | 需求穴數(無條件進位) |
|---|---|---|
| 70%(保守,含較多換模與調機損耗) | 168,000件 | 500,000÷168,000≈3.0 → 3穴 |
| 80%(基準情境) | 192,000件 | 500,000÷192,000≈2.6 → 3穴 |
| 90%(樂觀,產線已穩定磨合) | 216,000件 | 500,000÷216,000≈2.3 → 3穴 |
這個算例剛好三種假設都落在需要3穴的區間,但如果年需求量落在略低的約40萬件左右,差異就會顯現:90%稼動率下單穴年產能216,000件,400,000÷216,000≈1.85,算出來只需2穴;70%稼動率下單穴年產能168,000件,400,000÷168,000≈2.38,卻要算成3穴——稼動率假設偏樂觀,量產初期最容易出現產能不夠的落差。新產品或新產線建議先用較保守的稼動率(70-80%)規劃穴數,待實際量產數據穩定後再檢討是否有餘裕。
週期時間怎麼估:壁厚是主要變數
需求穴數公式裡,週期時間是最容易被低估的一項。成型週期由射出、保壓、冷卻、開模頂出四段組成,其中冷卻時間通常占整個週期的六到七成,而冷卻時間又主要由產品最大肉厚決定。
週期時間估算的常見經驗法則
壁厚 vs 冷卻時間參考區間
| 最大肉厚 | 冷卻時間參考區間 | 備註 |
|---|---|---|
| 1.0mm | 約3-6秒 | 薄壁件,冷卻快但充填壓力要求較高 |
| 1.5mm | 約6-10秒 | 常見外殼件肉厚區間 |
| 2.0mm | 約10-16秒 | 一般結構件常見肉厚 |
| 3.0mm | 約18-28秒 | 厚實結構件,冷卻時間明顯拉長 |
| 4.0mm以上 | 約28秒以上 | 局部特厚位置常成為整體週期的瓶頸 |
以上為結晶型與非結晶型通用料在一般模具運水設計下的粗估區間,實際數字依材料熱傳導特性、模溫設定、運水配置差異可能有明顯落差,僅供估算起點使用。
冷卻時間之外:完整週期時間包含哪些階段
上面表格列出的只是冷卻時間,完整的成型週期 = 射出充填 + 保壓 + 冷卻 + 開模頂出取件,冷卻之外的三個階段同樣需要時間,且會隨產品形狀、機台性能、自動化程度而變動。實務上抓整體週期時間,通常會參考以下區間:
| 產品類型 | 整體週期時間參考區間 | 備註 |
|---|---|---|
| 薄壁小件 | 約10-20秒 | 充填快、冷卻短,開模取件動作在週期占比相對高 |
| 一般外殼件 | 約20-40秒 | 常見消費性產品外殼類週期區間 |
| 厚實結構件 | 約40-90秒以上 | 冷卻時間占比高,局部特厚位置可能進一步拉長週期 |
以上為業界常見的整體週期時間參考區間,實際仍依產品結構、材料、機台與自動化條件而異。
週期時間估算不準,整條需求穴數公式就會失真。實務上通常會用類似壁厚、類似材料的既有產品週期時間作為起點,再依實際試模結果修正,而不是單靠理論公式一次算到位。
機台的三個天花板:射出量、鎖模力、模板尺寸
需求穴數算出來之後,還要回頭確認機台裝不裝得下。穴數增加時,有三個機台限制會依序被卡住,任何一項超過上限,這套穴數配置就無法在該機台上生產。
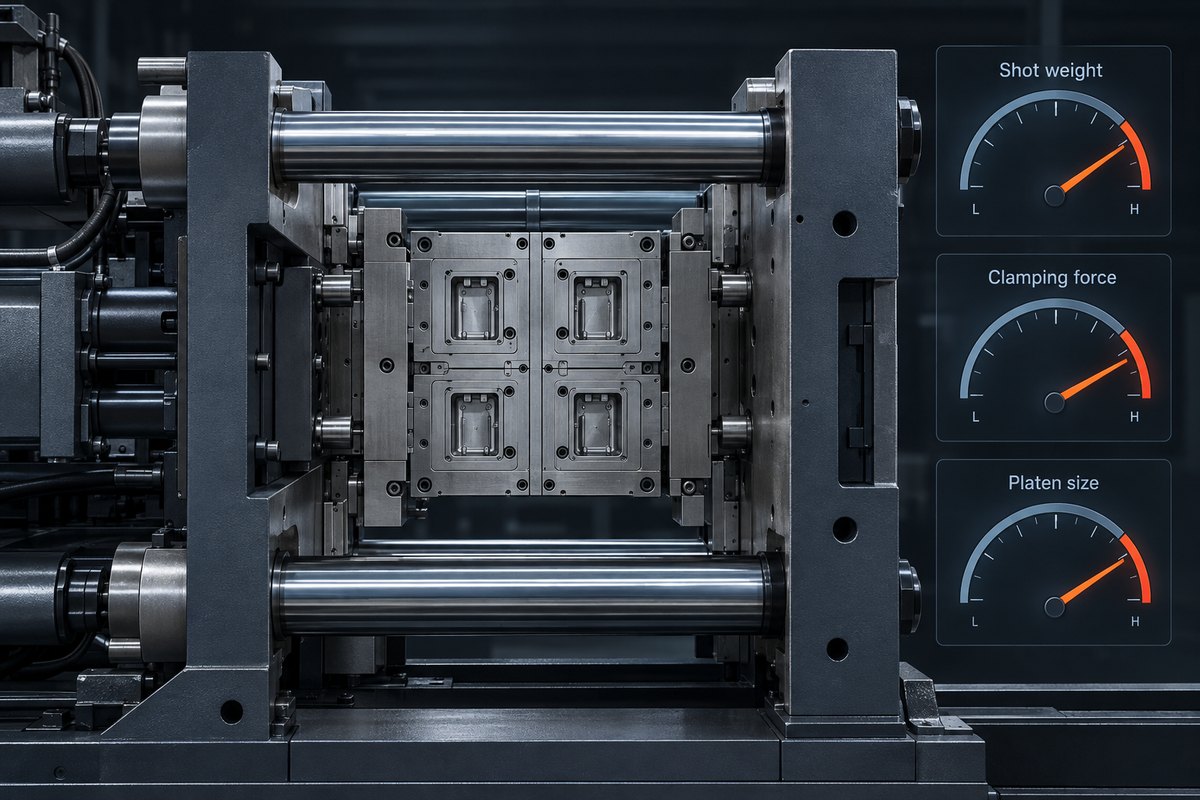
射出量(含流道)
每模需要的塑膠總重量 = (單穴製品重量 + 流道分攤重量) × 穴數,必須落在機台額定射出量的合理範圍內,通常抓額定值的70-85%作為安全上限,避免壓力不足或保壓不到位
鎖模力
鎖模力(公噸) = 投影面積(cm²) × 材料鎖模係數 × 穴數。投影面積指模具在鎖模方向上的總投影面積,包含所有穴位與流道,係數則依材料黏度與壁厚而異
模板尺寸與拉桿間距
模具外圍尺寸受機台模板拉桿間距限制,穴數增加代表排列方式(2×2、2×4等)需要更大模板,也要預留模仁間距與運水結構空間,超過拉桿間距就完全裝不上機台
材料鎖模係數沒有單一固定值,一般通用料(PP、PE)偏低,添加玻纖或高黏度工程塑膠(PA-GF、PC)偏高,薄壁高速充填的產品也需要更高係數以避免溢料。
常見機台噸位 vs 建議最大射出量(參考值)
| 機台噸位 | 建議最大射出量(g,含流道,參考值) | 適合投影面積上限(cm²,參考值) |
|---|---|---|
| 50T | 60-90g | 約60-100 |
| 80T | 110-150g | 約100-160 |
| 120T | 180-250g | 約160-240 |
| 150T | 230-320g | 約200-300 |
| 200T | 320-450g | 約270-400 |
| 250T | 420-580g | 約330-500 |
| 300T | 520-720g | 約400-600 |
| 400T | 720-1000g | 約530-800 |
上表為業界常見的機台規格對應參考範圍,不同機台廠牌、料管配置與螺桿設計會有差異,實際上限仍須以該機台規格表為準,僅供穴數規劃初期的快速估算使用。
接續算例:3穴配置回頭驗證機台限制
延續第一章年需求50萬件、算出需求3穴的例子,假設單件製品重量15g、單穴流道分攤重量約4g、單件投影面積約35cm²,材料為添加玻纖的工程塑膠(鎖模係數抓0.5噸/cm²):
| 檢查項目 | 計算 | 結果 |
|---|---|---|
| 每模所需射出量 | (15g+4g)×3穴 | 57g |
| 對應建議機台射出量 | 57g ÷ 0.8(安全係數) | 約71g,落在50T機台建議射出量區間(60-90g)內 |
| 總投影面積 | 35cm²×3穴 | 105cm² |
| 所需鎖模力 | 105cm²×0.5噸/cm² | 約52.5噸 |
| 對照50T機台鎖模力與投影面積上限 | 50T機台額定鎖模力約落在噸位標稱值附近,適合投影面積上限約60-100cm² | 52.5噸已超過50T機台額定鎖模力,105cm²投影面積也逼近上限,射出量雖夠用仍須升級機台 |
| 改對照80T機台 | 80T機台額定鎖模力與投影面積上限均有餘裕 | 52.5噸在合理範圍內,3穴配置可行 |
這個例子裡,57g的射出量原本落在50T機台的建議區間,但105cm²的總投影面積已逼近50T的上限,所需鎖模力52.5噸更是超過50T機台的額定鎖模力——真正把機台規格從50T推升到80T的,是鎖模力與投影面積這兩項限制,不是射出量。3穴配置最終落在80T機台上可行。但如果材料換成鎖模係數更高的高玻纖含量工程塑膠,或投影面積因產品外型變大,同樣3穴配置就可能需要升級到更高噸位機台,或退回2穴重新試算成本平衡點。
成本平衡點:穴數怎麼影響總成本曲線
需求穴數與機台限制決定「能不能做」,成本平衡點則回答「值不值得做」。模具費是固定成本,單價乘以數量是變動成本,兩者相加就是總成本。穴數越多,固定成本起點越高,但變動成本的斜率(單價)越低,兩條線一定會有交叉點。
圖上四條線分別代表 1、2、4、8 穴方案的總成本曲線。曲線起點的高度是模具費,斜率則是單價——起點越高、爬升越平緩的線,代表穴數越多。兩條線的交叉點,就是「累計產量超過這個數字後,穴數多的方案開始比較划算」的分水嶺。
情境試算下的交叉點(對照上圖)
| 方案 | 模具費(參考) | 單價(參考) | 相對上一階穴數的損益平衡點 |
|---|---|---|---|
| 1穴 | 80,000元 | $5.0 | — |
| 2穴 | 130,000元 | $3.2 | 約27,800件(超過此量,2穴比1穴划算) |
| 4穴 | 210,000元 | $2.0 | 約66,700件(超過此量,4穴比2穴划算) |
| 8穴 | 340,000元 | $1.3 | 約185,700件(超過此量,8穴比4穴划算) |
模具費倍率與單價降幅參考區間
| 穴數變化 | 模具費倍率(參考區間) | 單價降幅(參考區間) |
|---|---|---|
| 1穴 → 2穴 | 約1.5-1.8倍 | 約30-45% |
| 2穴 → 4穴 | 約1.5-1.8倍 | 約30-45% |
| 4穴 → 8穴 | 約1.5-1.8倍 | 約30-45% |
實際倍率與降幅會因產品結構複雜度、模具設計難度、流道系統形式而有落差,以上為產業常見參考區間,非任何特定報價承諾。
兩種年需求量情境,對照圖表怎麼判讀
情境A:年需求5萬件
5萬件落在1穴→2穴平衡點(約2.78萬件)與2穴→4穴平衡點(約6.67萬件)之間,對照試算表,此區間內2穴方案的總成本最低,選4穴或8穴反而可能因產量不足而回不了本
情境B:年需求30萬件,且未來穩定成長
30萬件已明顯超過4穴→8穴的損益平衡點,若需求穩定或持續成長,8穴方案的總成本曲線會比4穴更快拉開差距,此時多花的模具費能在較短時間內回收
多穴的代價:充填不平衡、流道設計與家族模取捨
穴數決策不能只算錢,多穴模具會帶來成本曲線上看不到的品質與風險代價。穴數越多,每個模穴之間要維持一致的充填狀態就越難,而這直接影響成品的尺寸穩定性與外觀一致性。
少穴 vs 多穴:總覽對照
少穴(1-2穴)的優勢
- 模具費投入低,資金風險小
- 流道結構單純,穴間一致性天生較好
- 模仁加工與試模時間短,交期較快
- 單穴損壞不會拖累其他穴位,可靠度風險較低
多穴(4穴以上)的挑戰
- 模具費投入高,需要足夠年需求量才划算
- 流道平衡難度隨穴數非線性增加
- 試模與流道調校輪次通常較多,交期較長
- 單一穴位故障常導致整模停機,風險集中
各模穴到主流道的距離不相等,熔膠到達每個穴位的時間與壓力損失不同,靠近澆口的穴位先充填、壓力較高,離澆口遠的穴位充填較慢、保壓不足。加工成本較低,但穴間尺寸差異與重量差異通常較明顯,需要靠調整各穴澆口大小或製程參數來補償。
平衡流道讓每個模穴的充填時間與壓力損失盡量一致,穴間尺寸與重量差異較小,適合對外觀一致性或尺寸公差要求較高的產品。代價是流道系統加工更複雜,流道材料耗損也可能較多,模具費用會反映在加工難度上。
為了讓各穴到主流道的路徑長度、截面積盡量相等,流道常需要刻意繞路拉長,模具整體使用面積(模板尺寸)也可能要跟著加大,這兩項都會直接推高模具費。生產階段的成本影響同樣存在:流道繞路拉長,代表每一模的流道廢料(冷流道的料頭)跟著增加,材料成本與回收處理成本會隨之上升,這是選擇平衡流道時容易被忽略的長期代價。
穴數越多,流道系統要達到平衡的難度呈非線性增加——2 穴的平衡相對容易,8 穴以上要做到理想平衡,往往需要多輪流道修模與試模驗證。
家族模的取捨:不同零件共用一套模具
家族模是另一種穴數配置思路,把不同零件放進同一套模具裡,而不是同一零件開多穴。這種做法能省下開多套模具的固定成本,但也帶來額外限制。
家族模需要權衡的問題
常見穴位排列方式與流道平衡難度
2×2 排列
四個穴位對稱分布於主流道兩側,天生具備幾何對稱性,平衡流道相對容易達成,是4穴模具最常見的排列方式
2×4 或直列排列
穴位沿長邊排成一列或兩列,適合長條型模板,但離主流道最遠與最近的穴位差距較大,流道平衡設計難度較高
環形排列
穴位圍繞中心澆口呈放射狀分布,每個穴位到中心的距離相等,是理論上最容易做到平衡流道的排列方式,常見於圓形或對稱產品的多穴配置
交期與彈性:需求不確定時,穴數要留多少餘地
穴數決策還有一個常被低估的變數——時間。穴數越多,模仁加工的工時越長,流道平衡需要的試模輪次也越多,整體開模到量產的交期通常會拉長,而不是穴數與交期無關的獨立選項。
模仁加工時間
穴數越多,需要加工的模仁數量與精度控制點越多,即使是相同形狀的模穴,多穴模的模仁放電加工與研磨工時通常明顯長於單穴模
試模與流道調校次數
多穴模具要驗證穴間一致性,試模輪次通常比單穴模多,尤其平衡流道設計需要反覆量測各穴重量與尺寸,才能收斂到穩定狀態
需求不確定時的彈性
當年需求量還沒有穩定歷史數據可參考,業界常見做法是先以較保守的穴數起步,保留未來升級空間,而非一次押注最大穴數
需求不確定時,業界常見的彈性策略包括:先開較少穴數(例如先做 2 穴而非直接 4 穴),模具結構預留可擴充的穴位空間;或是採用可換模仁的模座設計,未來需求成長時只需更換或新增模仁,不必整套模具重做。這些都是產業常見的做法,實際能否採用取決於產品結構與模座設計方式,需要在規劃階段就與模具設計端一併確認,而不是量產後才討論。
穴數與模具製作、試模週期參考
| 穴數 | 模仁加工參考週期 | 常見試模輪次 |
|---|---|---|
| 1穴 | 基準週期 | 1-2輪,以確認尺寸與外觀為主 |
| 2穴 | 約基準週期+10-20% | 2-3輪,需比對雙穴尺寸與重量差異 |
| 4穴 | 約基準週期+30-50% | 3-4輪,含流道平衡調整 |
| 8穴以上 | 約基準週期+60%以上 | 4輪以上,流道與冷卻反覆調校至穴間差異收斂 |
實際加工與試模天數受模具複雜度、模仁材質、加工排程影響甚大,以上僅為穴數對相對交期影響的參考趨勢,不代表絕對天數。
5步驟決策流程:從年需求量到最終穴數
把前面四個章節串起來,就是一套可以重複使用的穴數決策流程。
估算年需求量
確認未來1-3年的年需求量區間,而非只看首批訂單數量。需求量若有明顯淡旺季波動或成長趨勢,應以尖峰期或成長後期的數字作為穴數規劃基準,避免旺季產能不足。
估算成型週期時間
依產品最大肉厚、材料特性、模具冷卻系統設計,估算單模成型週期。肉厚不均或有厚實結構的產品,週期時間容易被低估,建議參考類似壁厚與材料的既有產品數據。
盤點機台限制
用需求穴數概算射出量與投影面積,對照機台規格表確認射出量、鎖模力、模板尺寸三項是否都在合理範圍內,任一項超標就要調整穴數或改用更大噸位機台。
試算成本平衡點
比較候選穴數方案的模具費與單價組合,畫出總成本曲線,找出各方案間的損益平衡點,對照年需求量落在哪個區段,判斷哪個穴數方案在預期產量下總成本最低。
依品質與彈性修正
最後依產品的精度要求、對穴間一致性的敏感度、需求不確定程度、資金狀況,對成本平衡點算出的建議穴數做最終修正。精度要求高或需求不確定時,通常會比純成本計算的結果更保守。
常見問題
新產品或新產線建議先用70-80%的保守稼動率規劃穴數,待實際量產數據穩定後再檢討是否有餘裕升級。稼動率假設偏樂觀,量產初期最容易出現產能不夠的落差,尤其是換模調機與初期不良損耗還沒有實際數據可參考時。
沒有固定答案,取決於產品形狀:薄殼類大面積產品往往先卡鎖模力,厚實小件產品常先卡射出量,外型狹長或需要多穴環形排列的產品則容易先卡模板尺寸。規劃時建議先概算需求穴數的射出量與投影面積,三項都對照過機台規格表再決定穴數。
不一定。交叉點只反映總成本,還要考慮需求量的穩定度與資金狀況。如果年需求量已經明顯超過交叉點,且未來幾年需求穩定或成長,選穴數多的方案能更快回收模具費差額;但需求還在驗證階段時,寧可先用較少穴數換取較短交期與較低初期投入。
模具開模後穴數基本固定,若模具結構在設計階段就預留了可擴充的穴位空間,或採用可換模仁的模座設計,未來需求成長時可能只需更換或新增模仁,不必整套模具重做。這類彈性設計需要在規劃階段就與模具設計端一併確認,量產後才討論通常已經來不及。
適合零件數量少、用量比例固定、且未來設計變動機率低的成套配件。缺點是週期時間必須遷就充填與冷卻最慢的那個零件,無法個別優化,而且其中一個零件設計變更時,整套模具都要停下來修改,無法只動單一零件的模穴。
結論
模具穴數不是一個憑感覺喊出來的數字,而是需求量、週期時間、機台限制、成本平衡點、品質彈性五個變數共同算出來的結果。同一個產品,年需求 3 萬件和 30 萬件應該對應完全不同的穴數配置,套用同一套「經驗法則」反而容易多花錢或卡在產能瓶頸。
年需求量對照建議穴數快速表
| 年需求量區間 | 建議穴數(參考) | 備註 |
|---|---|---|
| 3萬件以下 | 1穴 | 模具費占比高,先求交期與資金彈性 |
| 3-8萬件 | 1-2穴 | 視週期時間與機台可用工時決定是否需要2穴 |
| 8-20萬件 | 2-4穴 | 成本平衡點通常已跨過,多穴優勢開始明顯 |
| 20-50萬件 | 4-8穴 | 需同步確認機台射出量與鎖模力是否支援 |
| 50萬件以上 | 8穴以上或多套模具/多機台並行 | 單一模具穴數過多時,可考慮改用多套模具分散風險 |
此表僅為初步估算起點,仍須依第二章的需求穴數公式與第三章的機台限制逐一驗證,不能直接套用。
穴數決策的五個檢查點
- 需求穴數算過了嗎?週期時間是用實際壁厚估算,還是憑經驗猜的?
- 射出量、鎖模力、模板尺寸三項機台限制,有沒有逐一對照確認?
- 成本平衡點落在哪裡?年需求量離平衡點有多遠?
- 產品對穴間一致性的要求高不高?流道能不能做到平衡?
- 需求量夠穩定嗎?還是應該先留穴數升級的彈性空間?
穴數選擇的本質,是在「現在多花的模具費」與「未來每件省下的單價」之間找平衡點,而這個平衡點會隨年需求量、機台條件、品質要求不斷移動。與其問「應該開幾穴」,不如先把這五步驟走一遍,算出來的答案通常比直覺判斷更接近真正划算的配置。想進一步了解模具報價背後還有哪些變數會影響總成本,可參考射出成型報價完整指南。