 C&J
💡 真實情境:圖面標了 ±0.02mm,報價直接翻倍
一款消費性電子外殼的設計圖,工程師習慣性地把所有尺寸都標成 ±0.02mm,理由是「反正標緊一點比較保險」。送出詢價後,報價比預期高出一倍以上,交期也拉長了兩週。問題不是加工廠亂喊價,而是塑膠射出成型件的公差跟金屬 CNC 加工件是兩套完全不同的邏輯——金屬件公差主要受切削精度限制,塑膠件的公差還要疊加收縮率、模具磨耗、製程條件飄移三個變數,緊公差意味著模具要做得更精密、試模要跑更多次、成品可能還要全數量測。
❌ 原始標註(全部 ±0.02mm)
- 模穴需對應最緊等級全面加工
- 試模與修模次數明顯增加
- 成品幾乎需要全數尺寸量測
- 能承接的供應商大幅減少
✅ 分級標註(僅配合尺寸個別標緊,其餘用一般公差)
- 僅少數關鍵尺寸需要精密控管
- 試模次數可望回到一般水準
- 抽驗即可,不必逐件全檢
- 可承接的供應商選擇變多
💰 關鍵差異只在於:哪些尺寸真的需要緊公差,哪些不需要
塑膠零件尺寸公差之所以不能直接套用金屬件的公差習慣,原因在於塑膠件從熔融到冷卻固化的過程中,收縮是無法完全消除的物理現象;材料吸濕、模具長期使用後的磨耗、每次成型的製程條件飄移,都會讓同一副模具生產出的零件存在合理範圍內的尺寸差異。ISO 20457 與舊版 DIN 16742 正是為此建立的公差與驗收標準,目的是讓設計端與製造端用同一套語言溝通「這個尺寸應該多緊」。
本文將完整解析 ISO 20457 公差等級的分級邏輯、公差數值的讀法與示例、材料如何決定可選用的公差等級、公差與成本的關係,以及圖面標註與量測條件的實務作法,幫助設計與採購在報價前就能合理判斷公差是否恰當。
📐 ISO 20457 是什麼:與 DIN 16742、ISO 2768 的差別
ISO 20457:2018《塑膠成型件—公差與驗收條件》是國際標準化組織針對塑膠射出成型件制定的公差標準,內容架構承襲自德國國家標準 DIN 16742:2013,兩者的公差分級邏輯高度一致;DIN 16742 目前仍是業界圖面上常見的舊版依據,新圖面則逐漸改標 ISO 20457,實務上可視為同一套邏輯的新舊版本。
依尺寸區間訂出 f / m / c / v 四個等級,假設材料不收縮、不吸濕,直接套用在塑膠件會低估實際可達公差。
2013 年發布,首度把材料收縮特性納入公差分級,把尺寸區分為「模具相關尺寸」與「非模具相關尺寸」,並可個別標註或套用一般公差。
2018 年發布,架構與 DIN 16742 一致並國際化,是目前圖面標註公差等級時建議引用的版本。
第一組是尺寸分類 W/NW:W(模具相關尺寸)是尺寸落在同一個模具零件內,例如單一模穴面上的尺寸;NW(非模具相關尺寸)是尺寸跨越分模線、滑塊或其他活動件,受合模精度與模具磨耗影響。同一級 TG 之下,NW 的公差比 W 寬。第二組是一般公差與個別公差:圖面上沒有個別標註公差的尺寸,統一套用標題欄附近註明的一般公差(例如「ISO 20457 – TG6」);依標準規定,一般公差只採用 NW 的數值,而且只適用於一般生產(series 1)。有功能需求的尺寸,則要個別標註公差。設計時若能把關鍵尺寸盡量安排在同一個模具零件內,就有機會用較低成本達到較高精度。
🎯 材料決定的是「能用哪一級」,不是同一級的數值
ISO 20457 的公差等級以 TG(Tolerance Grade)表示。一個 TG 的 ± 值只由標稱尺寸與 W/NW 決定,跟材料無關,查標準的公差表即可。材料的影響發生在更前面一步:標準用評分表評估材料與製程,加總成 Pg 分數,再由 Pg 對應出這個零件「能用哪一級 TG」。標準依製程、材料硬度、成型收縮率、收縮可預測度與生產投入程度評分,總分決定可選用的 TG:收縮率越大、越難預測,可選的等級越寬;投入精密生產可以往更嚴的等級走。
換句話說,同樣標 TG6,PC 外殼與 PP 件的 ± 值是一樣的;差別在於高收縮、難預測的材料很難穩定做到 TG6,通常只能落在較寬的等級,要靠更高的生產投入才能往前一級靠。
📊 公差等級怎麼讀:用示例看 TG 數值
ISO 20457 的完整公差數值收錄在標準的 Table 2,本文不整張轉載,只用幾個示例說明怎麼讀。公差值以 mm 為單位、雙向 ±,W 為模具相關尺寸,NW 為非模具相關尺寸。
用示例理解 TG 與尺寸的關係
以 10~18 mm 的標稱尺寸為例,TG6 在模具相關尺寸(W)為 ±0.22、非模具相關尺寸(NW)為 ±0.26;TG5 的 W 則為 ±0.14。同一個尺寸區間內,TG 數字少一級,公差明顯收緊,W 也比 NW 緊。再看大尺寸的例子:80~120 mm 時,TG6 的 W 為 ±0.57,約是 10~18 mm 的兩倍半以上。完整數值請查閱 ISO 20457:2018 Table 2。
🔍 怎麼讀公差等級
尺寸越大,公差越寬
與 CNC 的 IT 等級系統邏輯一致,尺寸增加時,即使同一等級,± 值也會跟著放大。
數字越小的 TG 不是預設值
TG 數字越小,意味著更高的模具精度需求與更高的檢驗比例,只在真正需要配合的尺寸才個別標註。
材料影響的是可選等級
同一級 TG 的 ± 值與材料無關;高收縮材料(如未填充 PP、PE)評分較高,能穩定達成的 TG 數字較大,詳見下一節。
🧪 材料怎麼影響可達公差:非結晶 vs 半結晶
塑膠材料依分子結構分為非結晶材料(如 PS、ABS、PC、PMMA)與半結晶材料(如 PP、PE、PA、POM、PBT)兩大類,兩者的收縮行為差異很大,直接影響公差能標多緊。非結晶材料冷卻時分子排列較無序,收縮率低且分佈平均,尺寸穩定性較好;半結晶材料在冷卻過程中會形成結晶區,收縮率明顯較高,且流動方向與垂直流動方向的收縮量不同,容易出現方向性尺寸差異。
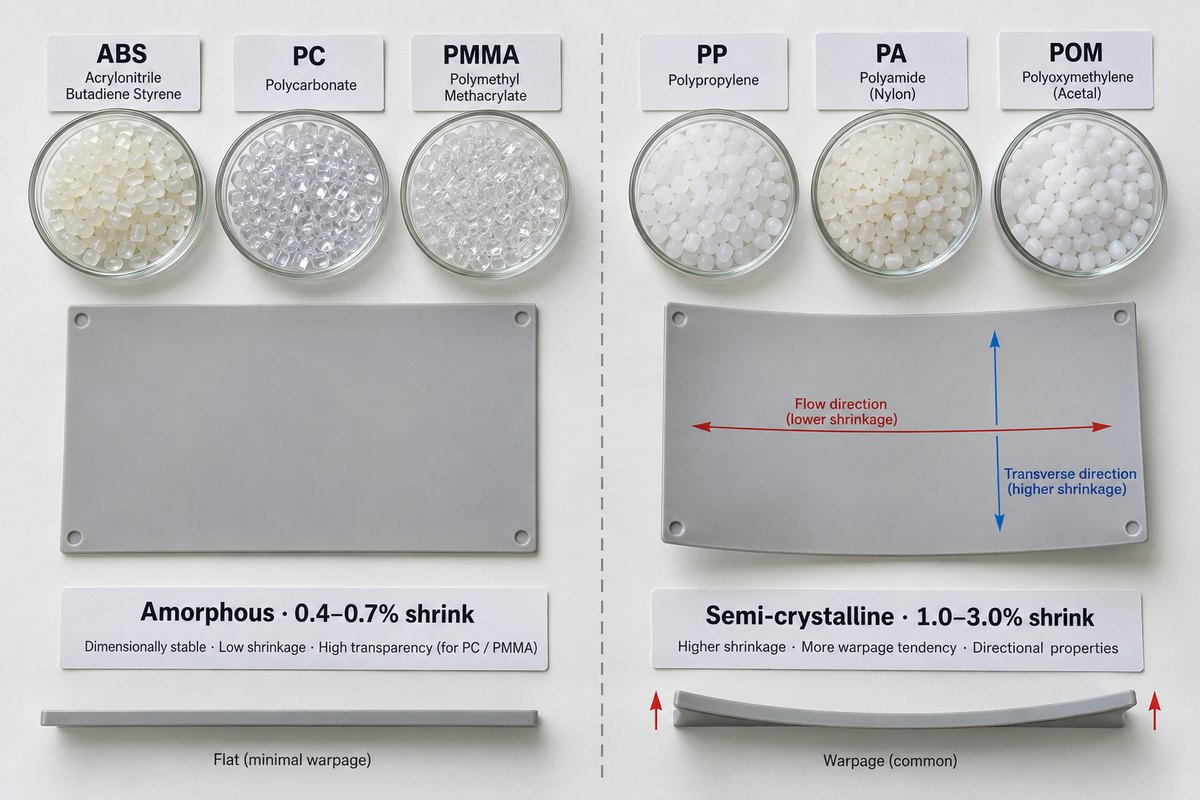
| 材料 | 分類 | 典型收縮率 | 建議公差策略 |
|---|---|---|---|
| PS / ABS | 非結晶 | 0.4% – 0.7% | 收縮穩定,較容易選到數字較小的 TG |
| PC / PMMA | 非結晶 | 0.2% – 0.7% | 收縮低但對內應力敏感,關鍵尺寸可個別標較小的 TG |
| PP / PE | 半結晶 | 1.0% – 3.0% | 收縮高,評分較高,一般建議選數字較大的 TG |
| POM / PBT | 半結晶 | 1.0% – 2.5% | 收縮較穩定但仍偏高,關鍵配合尺寸需投入更高生產等級 |
| PA6 / PA66(未填充) | 半結晶、吸濕 | 0.7% – 2.2% | 收縮受濕度影響大,量測前須調濕(見下) |
| PA66-GF30(玻纖增強) | 半結晶、填充 | 0.2% – 0.6% | 整體收縮降低,但流動方向與垂直方向差異明顯 |
🧵 玻纖增強:收縮變小,不代表公差變好標
加入玻璃纖維能有效壓低整體收縮率,讓可選用的 TG 看起來可以更小,但玻纖會讓材料出現明顯的方向性收縮——流動方向的收縮量通常小於垂直流動方向,同一個尺寸如果跨越不同流動路徑,實際公差反而比未填充材料更難掌握。標註玻纖增強材料的公差時,應同時考量澆口位置與熔膠流動方向,而不是只看材料資料表上的平均收縮率。
💧 吸濕材料:量測前要先「調濕」
PA6、PA66 等尼龍材料會吸收環境中的水分並產生尺寸膨脹,剛脫模的乾態零件與放置數天後的吸濕平衡態零件,尺寸可能有明顯差異。量測這類材料前,應依標準規定的狀態調節(conditioning)程序放置一段時間再進行量測,才能得到具代表性的數據,而不是拿剛出模具、含水率還很低的零件去對公差表。材料規格數據可另外參考 塑膠材料規格表快速查詢指南 掌握各材料的收縮率、吸水率等關鍵數據。
💰 公差越緊,成本為何跟著漲
公差等級與成本之間並非線性關係,而是隨著等級收緊呈現加速上升的曲線。成本增加主要來自四個方向:模具本身需要做到更高的加工精度、試模與修模次數增加、可用的製程窗口變窄導致良率下降、以及檢驗方式從抽驗升級為全檢。
註:成本指數是依射出代工實務經驗估算的相對趨勢,用來說明「越緊越貴」的方向,不是 ISO 20457 標準的內容,實際成本依零件與模具而定。
從 TG8 收緊到 TG7、TG6,成本增加通常還算溫和;但再往 TG5 以下收緊,模具精度、試模次數、全檢比例會同時往上跳,總成本增幅遠大於前一段——這正是圖面「保險起見全部標緊」最容易讓報價失控的原因。
✏️ 圖面該怎麼標:關鍵尺寸 vs 一般公差
合理的公差策略,是先分辨每個尺寸的功能角色,再決定要不要單獨標註公差;不需要功能配合的尺寸,直接套用標題欄附近註明的一般公差(例如「ISO 20457 – TG6」)即可,不必逐一標數字;依標準規定,一般公差採用 NW 欄的數值,且只適用於一般生產(series 1)。這部分的判斷邏輯與塑膠產品 DFM 檢查清單中壁厚、拔模角等可製造性項目高度相關,建議設計階段一併檢視。
🔒 建議標緊:這些尺寸值得單獨標公差
🔓 建議放寬:這些尺寸不必單獨標公差
🌡️ 量測條件:溫濕度與放置時間都要標明
塑膠件的尺寸會隨環境溫濕度與脫模後放置時間變化,圖面或檢驗規範應明確標示量測條件,常見作法是要求在23°C/50% RH 的標準環境下量測,且成型後至少放置 24 小時以上再進行尺寸檢驗,讓零件內部應力釋放、收縮趨於穩定;吸濕性材料則需依材料資料表建議的調濕程序另外處理,避免用剛出模具的零件對公差表,得出「明明合格卻被誤判超差」的錯誤結論。
⚡ 快速對照表:常見特徵該標哪一級
| 特徵類型 | 功能角色 | 建議公差等級(TG) | 標註方式 |
|---|---|---|---|
| 配合孔/軸 | 兩零件插接配合 | TG5 | 個別標注,依標稱尺寸與 W/NW 查標準確認 ± 值 |
| 卡扣結構 | 扣合力道與手感 | TG5 / TG6 | 個別標注,依材料評分確認可選等級 |
| 螺絲柱孔 | 自攻牙或機牙鎖附 | TG6 | 依螺絲規格搭配適當餘隙 |
| 孔距/定位孔 | 兩孔中心距、組裝定位 | TG6 | 從同一基準面標注,避免累積誤差 |
| 外殼總長/總寬 | 外觀整體尺寸 | TG7 | 套用一般公差(NW 值),不必個別標注 |
| 加強筋厚度 | 結構補強 | TG8 | 套用一般公差(NW 值) |
| 倒角/圓角 | 去毛邊、外觀修飾 | TG8 | 通常無需標注公差 |
🔗 與 CNC 公差的對照:什麼時候該改用二次加工
塑膠射出成型件的可達公差,換算成 CNC 常用的 IT 等級,一般公差大致落在 IT11 至 IT13 的區間;透過模具精度提升、控制良好的製程窗口,關鍵的模具相關尺寸(W)有機會達到接近 IT10 至 IT9 的水準。再往上收緊並非做不到,但要靠試模後反覆修正模具零件尺寸把成品逼進公差範圍,而且收縮、內應力釋放與模具磨耗都是連續變數,即使達標,長期穩定度仍不如金屬切削——這些修模輪次與後續管控成本都會反映在到手價上,所以規格要求越接近極限,越需要先算過成本再決定。
- 需求公差落在 IT8 或更緊(約 ±0.02mm 以下)→ 射出成型仍可嘗試達成,但要預期多輪修模與較高的模具、試模成本;此時該比較的是「反覆修模墊高的到手價」與「射出成型後 CNC 二次加工的單件成本」,哪個較划算,而非一律改用二次加工
- 需求公差落在 IT9 – IT10 且屬於模具相關尺寸(W)→ 可透過精密模具與嚴謹製程控制嘗試達成,需與供應商確認可行性
- 需求公差落在 IT11 以上 → 一般射出成型製程可穩定達成,不需額外加工
實務上常見的作法是「射出成型做整體外型,CNC 二次加工僅處理少數關鍵配合面」,兼顧塑膠件的成本優勢與金屬切削的精度優勢,比整個零件強行要求射出成型達到超出製程能力的公差更務實。
結論
塑膠零件的公差不是「標得越緊越安心」,而是「依功能分級標註」。ISO 20457(與舊版 DIN 16742)提供了把材料收縮特性納入考量的公差等級架構,善用一般公差搭配少數關鍵尺寸的個別公差,能在滿足功能需求的前提下,讓報價與交期回到合理範圍。
🎯 決策小抄
- 先分辨每個尺寸是配合尺寸、定位尺寸還是純外觀尺寸,再決定要不要單獨標公差
- 非結晶材料收縮較穩定,半結晶材料收縮較高且有方向性,公差策略要分開看
- 玻纖增強材料收縮率降低,但方向性收縮更需注意,別只看材料表平均值
- 吸濕材料(如 PA)量測前務必依規定調濕,避免用乾態尺寸誤判合格與否
- 圖面上明確標示量測條件(23°C/50%RH、成型後 24 小時以上)減少爭議
- 需求落在 IT8 以下的緊公差時,先比較反覆修模墊高的到手價與射出成型後 CNC 二次加工的單件成本,哪個較划算再拍板,而非直接認定射出成型做不到
合理的公差策略,是設計、製造與採購三方都能接受的公差策略。
❓ 常見問題 FAQ
塑膠零件的尺寸公差可以做到多小?
依標稱尺寸、公差等級(TG)與是否為模具相關尺寸而定。以 ISO 20457:2018 Table 2 為例,10~18 mm 的模具相關尺寸(W),TG6 為 ±0.22mm、TG5 為 ±0.14mm。材料不改變同一級 TG 的數值,而是決定這個零件能穩定做到哪一級,實際可選的等級需依材料與生產投入評估,不宜直接套用單一數字。
ISO 20457 和 DIN 16742 有什麼差別?
DIN 16742 是 2013 年發布的德國國家標準,ISO 20457 是 2018 年在其架構上國際化而成的現行國際標準,兩者的公差分級邏輯與 W/NW 尺寸分類方式高度一致。圖面上舊版常引用 DIN 16742,新圖面建議改標 ISO 20457,實務上可視為同一套邏輯的新舊版本。
玻纖增強材料收縮率變低,公差是不是就比較好標?
不完全是。玻璃纖維確實能壓低整體收縮率,但會讓材料在流動方向與垂直流動方向出現明顯不同的收縮量,也就是方向性收縮。如果尺寸跨越不同的熔膠流動路徑,實際可達公差反而比未填充材料更難掌握,標註前應同時考量澆口位置與流動方向。
圖面上哪些尺寸該標緊公差,哪些該放寬?
配合面、卡扣結構、孔位孔距、組裝基準面等涉及零件相互配合的尺寸建議單獨標註較緊公差;外觀面、非配合的整體外型尺寸、加強筋、倒角圓角等純外觀或結構補強用途的尺寸,直接套用標題欄註明的一般公差(取 NW 的數值)即可,不需要逐一標數字。
塑膠射出成型的公差和 CNC 加工的 IT 等級可以直接比較嗎?
可以概略對照,但意義不同。塑膠射出成型的一般公差大致對應 CNC 的 IT11 至 IT13,控制良好的模具相關尺寸(W)有機會接近 IT10 至 IT9;若需求緊到 IT8 以下,射出成型仍可嘗試達成,但需經歷多輪修模,模具與試模成本會反映在到手價上,此時應比較反覆修模墊高的到手價與射出成型後 CNC 二次加工的單件成本,選擇較划算的做法。